Katmanlı imalatı temelden anlamak için kapsamlı başlangıç rehberi: çalışma prensipleri, yedi proses ailesi, malzemeler, avantajlar, teknik sınırlamalar, ekonomi ve endüstriyel kullanım alanları.
Katmanlı imalat, son yıllarda yalnızca prototip üretiminde kullanılan bir teknoloji olmaktan çıkarak havacılık, savunma, otomotiv, enerji, sağlık ve kalıpçılık gibi birçok sektörde gerçek üretim problemlerini çözmek için kullanılan bir mühendislik yaklaşımına dönüştü.
Peki katmanlı imalat tam olarak nedir? 3D baskı ile aynı şey midir? Hangi teknolojiler katmanlı imalat kapsamına girer? Geleneksel üretim yöntemlerinden ne zaman daha avantajlıdır ve hangi durumlarda kullanılması mantıklı değildir?
Bu rehber, katmanlı imalata ilk kez yaklaşan okuyucular için teknolojinin temel çalışma prensibini, proses ailelerini, malzemeleri, avantajları, sınırlamaları ve endüstriyel kullanım alanlarını bir araya getiriyor.
Katmanlı İmalat Nedir?
Katmanlı imalat (Additive Manufacturing – AM), dijital bir modelden yola çıkarak fiziksel üç boyutlu geometrilerin malzemenin ardışık biçimde eklenmesiyle oluşturulduğu üretim yaklaşımıdır.
ISO/ASTM 52900 standardı da katmanlı imalatı, fiziksel üç boyutlu geometrilerin malzemenin ardışık olarak eklenmesi yoluyla oluşturulduğu prosesler çerçevesinde tanımlar.
Bu yönüyle katmanlı imalat; frezeleme, tornalama veya taşlama gibi malzemenin bir başlangıç geometrisinden kaldırıldığı eksiltmeli imalat (subtractive manufacturing) yöntemlerinden ayrılır.
Ancak bu ayrım, geleneksel üretim yöntemlerinin tamamının eksiltmeli olduğu anlamına gelmez. Döküm, dövme, sac şekillendirme, kaynak veya enjeksiyon kalıplama gibi çok sayıda farklı üretim yöntemi de modern imalat sistemlerinin parçasıdır.
Katmanlı imalatın temel farkı, parçanın geometrisinin doğrudan dijital veriden ve çoğunlukla katmanlar halinde malzeme oluşturularak meydana getirilmesidir.
Bu yaklaşım, özellikle geleneksel yöntemlerle üretimi zor veya maliyetli olan karmaşık geometriler için yeni tasarım olanakları yaratır.
3D Baskı ile Katmanlı İmalat Aynı Şey mi?
“3D baskı” ve “katmanlı imalat” terimleri günlük kullanımda sıklıkla birbirinin yerine kullanılır. Bu kullanım teknik olarak bütünüyle yanlış değildir.
ASTM de katmanlı imalat için “3D printing” ifadesinin yaygın olarak kullanıldığını belirtir.
Ancak endüstriyel kullanımda iki terim arasında bağlama dayalı bir ton farkı ortaya çıkmıştır.
3D baskı ifadesi genellikle:
- baskı işleminin kendisini,
- masaüstü sistemleri,
- prototiplemeyi,
- maker ve tüketici uygulamalarını
çağrıştırırken;
katmanlı imalat ifadesi daha çok:
- mühendislik tasarımını,
- malzeme karakterizasyonunu,
- proses kontrolünü,
- üretim hazırlığını,
- son işlemleri,
- kalite kontrolü,
- doğrulama ve kalifikasyonu
da kapsayan daha geniş bir üretim sürecini anlatmak için kullanılır.
Dolayısıyla metal bir uçak parçasına “3D basılmış parça” demek yanlış değildir. Aynı şekilde bir katmanlı imalat sistemi yalnızca nihai parça değil, prototip de üretebilir.
Asıl fark teknolojik bir sınırdan çok kullanım bağlamındadır.
Katmanlı İmalat Nasıl Çalışır?
Katmanlı imalat ilk bakışta “bir modeli yazıcıya gönderip parçayı üretmek” kadar basit görünebilir. Endüstriyel uygulamalarda ise süreç bundan çok daha kapsamlıdır.
NIST’in katmanlı imalat üretim modellerinde de süreç yalnızca build aşamasıyla sınırlı değildir; tasarımdan üretim hazırlığına, makineye özgü üretim verisine, üretime, son işleme ve parçanın değerlendirilmesine kadar uzanan bir zincir söz konusudur.
Tipik bir katmanlı imalat iş akışı şu aşamalardan oluşur:
1. 3D Modelin Oluşturulması
Süreç çoğunlukla bir CAD modeliyle başlar.
Parça sıfırdan katmanlı imalat için tasarlanabileceği gibi mevcut bir parçanın geometrisi de yeniden tasarlanabilir.
Katmanlı imalatın tasarım olanaklarından gerçek anlamda yararlanmak için yalnızca mevcut bir parçayı “3D basmak” yerine parçayı prosese göre tasarlamak gerekir.
Bu yaklaşım DfAM – Design for Additive Manufacturing olarak adlandırılır.
DfAM kapsamında;
- topoloji optimizasyonu,
- kafes yapılar (lattice structures),
- iç akış kanalları,
- parça birleştirme,
- ağırlık azaltma,
- destek yapılarının azaltılması
gibi birçok tasarım yaklaşımı değerlendirilebilir.
2. Üretim Verisinin Hazırlanması
CAD geometrisi üretim sürecinde kullanılabilecek dijital bir formata dönüştürülür.
STL uzun yıllardır bu amaçla kullanılan en yaygın formatlardan biri olsa da, günümüzde daha fazla üretim bilgisini taşıyabilen farklı veri formatları ve model tabanlı üretim yaklaşımları da kullanılmaktadır.
Model daha sonra üretim sistemi için hazırlanır.
Bu aşamada prosese bağlı olarak:
- parçanın üretim yönü belirlenir,
- parçalar üretim hacmine yerleştirilir,
- destek yapıları oluşturulur,
- katmanlar hesaplanır,
- takım yolları veya tarama stratejileri oluşturulur,
- proses parametreleri atanır.
Burada önemli bir ayrım vardır: her katmanlı imalat makinesi G-code kullanmaz.
Farklı teknolojiler ve makine üreticileri farklı veri yapıları, kontrol sistemleri ve makineye özgü build dosyaları kullanabilir. NIST’in AM veri çalışmalarında da makineye özgü üretim dosyaları ve proses parametreleri üretim zincirinin ayrı bir bileşeni olarak ele alınmaktadır.
3. Katmanlı Üretim
Hazırlanan üretim işi makineye aktarıldıktan sonra fiziksel üretim başlar.
Ancak kullanılan yöntem teknolojiye göre ciddi biçimde değişebilir.
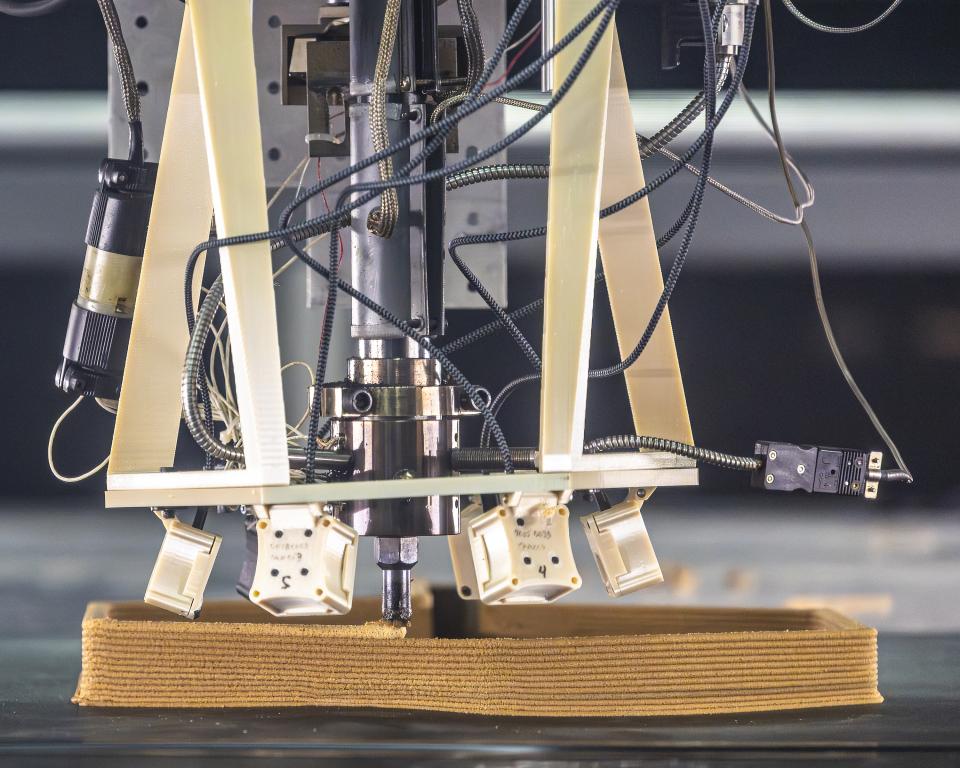
Bir sistem termoplastik malzemeyi eriterek ekstrüde ederken başka bir sistem metal tozunu lazerle ergitebilir. Bir diğer teknoloji sıvı fotopolimer reçineyi ışıkla kürleyebilir veya bağlayıcı bir sıvıyı toz malzeme üzerine püskürtebilir.
Bu nedenle “3D yazıcı nasıl çalışır?” sorusunun tek bir cevabı yoktur.
Katmanlı imalat aslında farklı fiziksel prensiplere sahip bir teknoloji ailesidir.
Katmanlı İmalat Teknolojileri Nelerdir?
ISO/ASTM terminolojisi katmanlı imalat proseslerini yedi temel kategori altında sınıflandırır: Binder Jetting, Directed Energy Deposition, Material Extrusion, Material Jetting, Powder Bed Fusion, Sheet Lamination ve Vat Photopolymerization.
| Proses ailesi | Temel çalışma prensibi | Yaygın örnekler |
|---|---|---|
| Material Extrusion | Malzeme bir nozül üzerinden kontrollü biçimde ekstrüde edilir | FFF/FDM |
| Vat Photopolymerization | Sıvı fotopolimer seçici olarak ışıkla kürlenir | SLA, DLP |
| Powder Bed Fusion | Toz yatağındaki belirli bölgeler enerji uygulanarak birleştirilir | SLS, L-PBF |
| Binder Jetting | Toz yatağı üzerine seçici olarak bağlayıcı madde uygulanır | Metal, kum ve seramik Binder Jetting |
| Material Jetting | Üretim malzemesi damlacıklar halinde seçici olarak bırakılır | PolyJet benzeri sistemler |
| Directed Energy Deposition | Malzeme beslenirken odaklanmış enerjiyle ergitilir | Lazer DED, tel bazlı DED |
| Sheet Lamination | Malzeme tabakaları birleştirilerek geometri oluşturulur | Çeşitli levha laminasyon yöntemleri |
Bu kategorilerin altında çok sayıda ticari proses, makine mimarisi ve üreticiye özgü teknoloji bulunmaktadır.
Örneğin metal katmanlı imalat denildiğinde Laser Powder Bed Fusion (L-PBF), Directed Energy Deposition (DED) veya Binder Jetting gibi birbirinden oldukça farklı yöntemlerden söz edilebilir.
Bu nedenle bir katmanlı imalat teknolojisini değerlendirirken yalnızca “3D baskı” ifadesine değil, hangi proses ailesinin kullanıldığına bakmak gerekir.
Katmanlı İmalatta Hangi Malzemeler Kullanılır?
Katmanlı imalat yalnızca plastik malzemelerin işlendiği bir teknoloji değildir.
Bugün kullanılan malzeme grupları arasında:
Polimerler
- PLA
- ABS
- PETG
- PA11 ve PA12
- TPU
- PEEK
- PEKK
- PEI
- fotopolimer reçineler
yer alır.
Metaller
- titanyum alaşımları,
- alüminyum alaşımları,
- paslanmaz çelikler,
- takım çelikleri,
- nikel bazlı süperalaşımlar,
- kobalt-krom alaşımları,
- bakır ve bazı bakır alaşımları
katmanlı imalatta kullanılabilir.
Bunun yanında seramikler, kompozitler, kum sistemleri ve bazı özel uygulamalarda yapı malzemeleri için geliştirilmiş AM prosesleri de bulunmaktadır.
Ancak her malzeme her teknolojiyle işlenemez. Malzemenin formu, termal davranışı, reolojisi, tane boyutu, kimyasal bileşimi ve prosesin enerji kaynağı üretilebilirliği doğrudan etkiler.
Katmanlı İmalatın Avantajları Nelerdir?
Katmanlı imalatın gücü her parçayı daha ucuz üretmesinden değil, geleneksel yöntemlerin zorlandığı belirli problemlere farklı çözümler sunmasından gelir.
1. Karmaşık Geometrilerin Üretilebilmesi
AM’nin en önemli avantajlarından biri geometrik tasarım özgürlüğüdür.
Örneğin:
- karmaşık iç kanallar,
- organik şekiller,
- lattice yapılar,
- iç içe geçmiş geometriler,
- geleneksel takımlarla erişilemeyecek iç yüzeyler
bazı katmanlı imalat prosesleriyle üretilebilir.
Ancak sık kullanılan “complexity is free – karmaşıklık bedavadır” ifadesi mutlak anlamda doğru değildir.
Daha karmaşık bir tasarım;
- daha fazla destek yapısı,
- uzun üretim süresi,
- zor son işlem,
- zor kalite kontrolü
gerektirebilir.
Dolayısıyla geometrik karmaşıklığın maliyet etkisi azalabilir, ancak tamamen ortadan kalkmaz.
2. Parça Birleştirme
Geleneksel olarak çok sayıda parçadan oluşan bir montaj bazı uygulamalarda tek veya daha az sayıda AM parçasına dönüştürülebilir.
Bu yaklaşım part consolidation olarak bilinir.
Böylece:
- bağlantı elemanı sayısı,
- montaj operasyonları,
- potansiyel kaçak noktaları,
- kaynak veya birleştirme gereksinimleri
azaltılabilir.
Ancak parçaları birleştirmek her zaman daha iyi tasarım anlamına gelmez. Bakım, tamir, değiştirilebilirlik ve üretim riski de değerlendirilmelidir.
3. Hafifletme
Katmanlı imalat, topoloji optimizasyonu ve lattice yapılar gibi yöntemlerle yalnızca yapısal olarak gerekli bölgelere malzeme yerleştirilmesini mümkün kılabilir.
Özellikle ağırlığın kritik olduğu:
- havacılık,
- uzay,
- motorsporları,
- robotik
uygulamalarında bu önemli bir avantajdır.
4. Kalıp ve Takım İhtiyacının Azaltılması
Birçok AM prosesinde parçaya özel kalıp oluşturulması gerekmez.
Bu nedenle düşük üretim adetleri, sık tasarım değişiklikleri veya kişiselleştirilmiş ürünler için AM ekonomik açıdan ilgi çekici hale gelebilir.
NIST’in AM ekonomisine ilişkin değerlendirmeleri de bazı düşük adetli üretim senaryolarında katmanlı imalatın maliyet avantajı sağlayabildiğini, ancak ekonomik sonucun uygulamaya göre değiştiğini gösterir.
5. Yüksek Buy-to-Fly Oranına Sahip Parçalarda Potansiyel Avantaj
Özellikle havacılık gibi sektörlerde kullanılan önemli kavramlardan biri buy-to-fly ratio değeridir.
Bu oran kabaca üretime giren hammadde miktarının nihai parçanın ağırlığına oranını ifade eder.
Bir parçanın büyük bir metal bloktan yoğun talaş kaldırılarak üretildiği durumlarda başlangıç malzemesinin önemli bölümü işleme sırasında uzaklaştırılabilir.
Near-net-shape üretim yapabilen AM prosesleri bazı geometrilerde bu malzeme kaybını azaltabilir.
Bu avantaj özellikle titanyum ve nikel bazlı alaşımlar gibi yüksek maliyetli malzemelerde önem kazanabilir.
Katmanlı İmalatın Dezavantajları ve Teknik Zorlukları
Katmanlı imalat güçlü bir üretim teknolojisi olsa da her parçanın AM ile üretilmesi mantıklı değildir.
Üstelik özellikle metal katmanlı imalatta üretim tamamlandığında parça çoğu zaman kullanıma hazır değildir.
Yüzey Kalitesi ve Boyutsal Hassasiyet
Bazı AM proseslerinde yüzey kalitesi talaşlı imalat ile doğrudan elde edilebilecek seviyede olmayabilir.
Kritik yüzeyler için:
- CNC işleme,
- taşlama,
- parlatma,
- kumlama,
- shot peening
gibi ek operasyonlar gerekebilir.
Kalıntı Gerilmeler
Özellikle yüksek termal gradyanların oluştuğu metal AM proseslerinde parçanın farklı bölgeleri hızlı biçimde ısınıp soğuyabilir.
Bunun sonucunda residual stress – kalıntı gerilmeler meydana gelebilir.
Bu gerilmeler:
- distorsiyona,
- ölçüsel sapmaya,
- çatlak oluşumuna
katkıda bulunabilir.
NIST, metal AM parçalarının karakterizasyonunda residual stress’i önemli proses ve kalite problemlerinden biri olarak ele almaktadır.
Gözeneklilik ve Kusurlar
Metal AM proseslerinde uygun olmayan proses koşulları:
- porozite,
- lack-of-fusion kusurları,
- keyhole kaynaklı boşluklar,
- inklüzyonlar
gibi farklı kusur mekanizmalarına yol açabilir.
Bu kusurlar özellikle yorulma davranışı gibi mekanik özellikler açısından önem taşıyabilir. NIST’in metal AM kusurlarına ilişkin literatür değerlendirmeleri poroziteyi temel kusur türlerinden biri olarak ele alır.
Anizotropi ve Mikroyapı
Katmanlı imalatta malzeme katmanlar halinde oluşturulduğu ve bazı proseslerde hızlı termal çevrimlere maruz kaldığı için mekanik özellikler üretim yönüne bağlı olarak değişebilir.
NIST, AM parçalarının mekanik karakterizasyonunun residual stress, malzeme gradyanları, metastabil fazlar ve mikro/makro ölçekte anizotropi nedeniyle zorlaşabildiğini belirtmektedir.
Bu nedenle bir AM malzemesinin yalnızca alaşım adına bakarak geleneksel yöntemle üretilmiş eşdeğeriyle aynı özelliklere sahip olduğunu varsaymak doğru değildir.
Baskı Bittiğinde Parça Biter mi?
Çoğu endüstriyel uygulamada hayır.
Katmanlı üretim, üretim zincirinin yalnızca bir bölümüdür.
Prosese ve uygulamaya bağlı olarak parçalar daha sonra:
- desteklerden ayrılabilir,
- build plate üzerinden kesilebilir,
- gerilim giderme işlemine alınabilir,
- ısıl işlem görebilir,
- HIP uygulanabilir,
- CNC ile işlenebilir,
- yüzeyi iyileştirilebilir,
- temizlenebilir,
- ölçülebilir,
- tahribatsız muayeneden geçirilebilir.
NIST de AM’nin endüstriyel uygulanabilirliğini değerlendirirken tasarım, proses kontrolü, post-processing, parça testleri, inspection ve malzeme/proses qualification aşamalarını birlikte ele almaktadır.
Bu nedenle bir AM yatırımının maliyetini hesaplarken yalnızca makine süresi ve hammadde maliyetine bakmak ciddi hata olabilir.
Katmanlı İmalat Ne Zaman Ekonomiktir?
Bu sorunun evrensel bir adet veya fiyat cevabı yoktur.
“100 parçaya kadar AM, 1.000 parçadan sonra enjeksiyon” gibi kurallar doğru bir mühendislik değerlendirmesi değildir.
Ekonomik uygunluk şu faktörlerin birlikte değerlendirilmesini gerektirir:
- üretim adedi,
- parça geometrisi,
- kullanılacak AM teknolojisi,
- hammadde maliyeti,
- build süresi,
- makine kullanım oranı,
- support miktarı,
- post-processing ihtiyacı,
- kalite kontrol maliyeti,
- geleneksel yöntemdeki kalıp ve takım maliyeti,
- talaş/fire miktarı,
- montaj operasyonları,
- stok maliyeti,
- teslim süresi,
- parçanın değer zincirindeki kritikliği.
NIST’in AM maliyet çalışmalarında da teknolojinin bazı küçük parti üretimlerinde ekonomik olabileceği görülmekle birlikte, sonuçların parça ve üretim senaryosuna önemli ölçüde bağlı olduğu vurgulanmaktadır.
Başka bir ifadeyle:
Katmanlı imalatın doğru sorusu “Bu parçayı 3D basabilir miyiz?” değil, “Bu parçayı katmanlı imalatla üretmenin teknik veya ekonomik bir avantajı var mı?” olmalıdır.
Katmanlı İmalat Nerelerde Kullanılıyor?
Katmanlı imalatın kullanım alanı prototiplemenin çok ötesine geçmiştir. NIST de teknolojinin prototiplemeden otomotiv, havacılık ve sağlık gibi alanlarda fonksiyonel parça üretimine doğru genişlediğini belirtmektedir.
Havacılık ve Uzay
AM’nin en güçlü kullanım alanlarından biridir.
Özellikle:
- ağırlık azaltma,
- karmaşık iç kanallar,
- parça birleştirme,
- düşük üretim adetleri,
- yüksek değerli malzemeler
teknolojiyi havacılık için cazip hale getirir.
Ancak uçuş açısından kritik parçaların üretimi yalnızca parçanın başarıyla basılmasıyla tamamlanmaz.
Malzeme, makine, proses, üretim koşulları, son işlemler ve parçanın performansının kontrollü ve tekrarlanabilir olması gerekir.
FAA, metal Powder Bed Fusion ile üretilen belirli havacılık bileşenlerinin uygunluğunun gösterilmesine yönelik özel rehberlik yayımlamış durumdadır; FAA ve EASA ayrıca AM parçalarının qualification ve certification konularına yönelik ortak çalışmalar yürütmektedir.
Sağlık ve Dental
Katmanlı imalat;
- hastaya özel implantlar,
- cerrahi modeller,
- dental uygulamalar,
- protezler,
- kişiselleştirilmiş medikal cihazlar
için önemli avantajlar sağlayabilir.
Buradaki temel değerlerden biri, aynı üretim altyapısıyla hastaya veya kullanıcıya özel geometrilerin üretilebilmesidir.
Otomotiv ve Motorsporları
Otomotivde AM;
- konsept geliştirme,
- prototipleme,
- jig ve fixture üretimi,
- düşük adetli parçalar,
- motorsporları,
- yedek parça uygulamaları
gibi farklı alanlarda kullanılır.
Seri otomotiv üretiminde ise AM’nin ekonomik uygunluğu parça ve üretim hacmine göre değerlendirilmelidir.
Kalıpçılık
Katmanlı imalatın önemli uygulamalarından biri de kalıp içerisindeki conformal cooling – konformal soğutma kanallarıdır.
Geleneksel delme operasyonlarının oluşturamayacağı biçimde parçanın geometrisini takip eden soğutma kanalları tasarlanabilir.
Bu yaklaşım bazı kalıp uygulamalarında termal yönetimi ve çevrim süresini iyileştirebilir.
Enerji
Enerji sektöründe;
- türbin bileşenleri,
- ısı eşanjörleri,
- yanma sistemleri,
- bakım ve onarım uygulamaları
AM için önemli çalışma alanlarıdır.
Özellikle karmaşık akış geometrileri ve yüksek sıcaklık alaşımlarının kullanıldığı uygulamalar teknoloji açısından ilgi çekicidir.
Bir Parça Katmanlı İmalata Uygun mu?
Bir parçanın AM ile üretilebilir olması, AM ile üretilmesi gerektiği anlamına gelmez.
İlk değerlendirmede şu sorular sorulabilir:
- □Parça geleneksel yöntemlerle üretilmesi zor iç geometrilere sahip mi?
- □Ağırlık azaltılması önemli bir performans avantajı sağlıyor mu?
- □Birden fazla parça tek bir geometride birleştirilebilir mi?
- □Geleneksel üretimde pahalı bir kalıp veya özel takım gerekiyor mu?
- □Üretim adedi nispeten düşük veya talep öngörülemez mi?
- □Geleneksel üretimde yüksek miktarda pahalı malzeme uzaklaştırılıyor mu?
- □Ürünün kişiselleştirilmesi önemli mi?
- □Teslim süresi veya yedek parça stoklama maliyeti önemli bir problem mi?
- □AM sonrası gerekli son işlemler teknik ve ekonomik olarak uygulanabilir mi?
- □Parçanın kalite ve sertifikasyon gereksinimleri karşılanabilir mi?
Bu soruların birkaçına güçlü biçimde “evet” cevabı veriliyorsa parça ayrıntılı bir AM uygunluk değerlendirmesi için iyi bir aday olabilir.
Katmanlı İmalatta Standartlar ve Kalite Neden Önemli?
Endüstriyel AM’nin masaüstü 3D baskıdan ayrıştığı en önemli alanlardan biri prosesin kontrolü ve tekrarlanabilirliğidir.
ISO ve ASTM tarafından geliştirilen katmanlı imalat standartları;
- terminoloji,
- tasarım,
- malzemeler,
- prosesler,
- makine performansı,
- kalite,
- veri,
- satın alınan AM parçalarının gereksinimleri
gibi çok sayıda alanı kapsar. ASTM’nin AM standartları arasında ISO/ASTM 52900 terminoloji standardının yanı sıra tasarım ve parça gereksinimlerine yönelik başka standartlar da bulunmaktadır.
NIST ise bir sertifikasyon kuruluşundan ziyade AM için ölçüm bilimi, malzeme ve proses karakterizasyonu, metrologi, proses kontrolü ve qualification yöntemleri üzerinde çalışmaktadır.
Özellikle havacılık ve medikal gibi güvenlik açısından kritik sektörlerde yalnızca “iyi görünen bir parça üretmek” yeterli değildir.
Parçanın aynı proses koşullarında tekrar tekrar istenen özelliklerde üretilebildiğinin gösterilmesi gerekir.
Katmanlı İmalat Geleneksel Üretimin Yerini Alacak mı?
Muhtemelen doğru soru bu değildir.
Katmanlı imalatın CNC, döküm, dövme veya enjeksiyon kalıplama gibi yöntemlerin tamamının yerine geçmesi beklenmemelidir.
Birçok uygulamada en verimli üretim zinciri farklı yöntemlerin birlikte kullanılmasıyla ortaya çıkar.
Örneğin bir metal parça:
- katmanlı imalatla near-net-shape olarak üretilebilir,
- ısıl işleme alınabilir,
- kritik yüzeyleri CNC ile işlenebilir,
- ardından ölçüm ve kalite kontrolünden geçirilebilir.
Bu nedenle geleceğin üretimi yalnızca “additive” veya yalnızca “subtractive” olmaktan ziyade, doğru parçaya doğru prosesin uygulandığı bütünleşik üretim sistemlerine doğru ilerlemektedir.
Sonuç: Katmanlı İmalatı Bir Yazıcıdan İbaret Görmemek Gerekiyor
Katmanlı imalatın gerçek potansiyeli yalnızca üç boyutlu bir nesnenin katman katman üretilebilmesinden kaynaklanmaz.
Teknolojinin asıl değeri;
tasarım + malzeme + üretim prosesi + yazılım + son işlem + kalite kontrol
zincirinin birlikte ele alınmasıyla ortaya çıkar.
Bu nedenle başarılı bir katmanlı imalat uygulamasında ilk soru:
“Hangi 3D yazıcıyı almalıyız?”
değil;
“Hangi üretim problemimizi katmanlı imalatla daha iyi çözebiliriz?”
olmalıdır.
Katmanlı imalat her parça için doğru çözüm değildir. Ancak geometrik karmaşıklığın yüksek, üretim adetlerinin uygun, malzeme kullanımının kritik veya kişiselleştirmenin değerli olduğu doğru uygulamalarda geleneksel üretim yöntemlerinin sunamadığı önemli avantajlar yaratabilir.
Katmanlı imalatı anlamanın sonraki adımı ise bu geniş teknoloji ailesini oluşturan prosesleri ayrı ayrı incelemektir.
Sıradaki rehber: Katmanlı İmalat Teknolojileri Nelerdir? 7 Temel AM Prosesinin Karşılaştırması
Kaynaklar ve ileri okuma
Bu rehber; uluslararası terminoloji ve proses sınıflandırması ile ölçüm, kalite ve kalifikasyon çalışmalarına dayalı olarak hazırlanmıştır.
- ISO/ASTM 52900:2021 — Katmanlı imalatın temel kavramları ve terminolojisi
- ISO — Katmanlı imalat standartları kataloğu
- ASTM International — Katmanlı imalat standartları
- NIST — Katmanlı imalat parça kalifikasyonu
- NIST — Katmanlı imalat ekonomisi
- FAA AC 33.15-3 — Uçak motoru parçalarında Powder Bed Fusion katmanlı imalat prosesi