MALZEME REHBERİ · METALDEN KOMPOZİTE
Katmanlı imalatta kullanılan metal, polimer, seramik ve kompozit malzemeleri; proses uyumu, nihai performans, son işlem ve maliyet açısından karşılaştıran kapsamlı mühendislik rehberi.
Katmanlı imalatta doğru makineyi seçmek önemlidir. Ancak çoğu projede ilk sorulması gereken soru aslında başka bir şeydir:
Bu parçayı hangi malzemeden üretmeliyiz?
Çünkü bir parçanın mekanik dayanımını, çalışma sıcaklığını, ağırlığını, korozyon direncini, yorulma ömrünü, üretim maliyetini ve hatta kullanılabilecek katmanlı imalat teknolojisini büyük ölçüde malzeme belirler.
Titanyumdan üretilen bir uçak braketi ile PA12’den üretilen bir montaj aparatı aynı “3D baskı” dünyasının içinde yer alsa da mühendislik açısından birbirinden tamamen farklı problemlerdir.
Üstelik katmanlı imalatın önemli özelliklerinden biri şudur:
Aynı kimyasal bileşime sahip bir malzeme, farklı üretim yöntemleriyle işlendiğinde farklı mikroyapı ve mekanik özellikler gösterebilir.
Bu nedenle katmanlı imalatta malzeme seçimi yalnızca:
“Titanyum mu, alüminyum mu?”
sorusundan ibaret değildir.
Daha doğru yaklaşım şudur:
Malzeme + AM prosesi + proses parametreleri + üretim yönü + son işlemler = nihai parça performansı
Bu rehberde katmanlı imalatta kullanılan temel metal, polimer, seramik ve kompozit malzemeleri; nerede kullanıldıklarını, neden tercih edildiklerini ve hangi sınırlamalara sahip olduklarını inceliyoruz.
Katmanlı İmalatta Malzeme Neden Bu Kadar Önemli?
Geleneksel üretimde mühendisler çoğu zaman önce bir malzeme seçer, ardından bu malzemeyi işlemenin en uygun yolunu belirler.
Katmanlı imalatta ise malzeme ve proses seçimi çok daha sıkı biçimde birbirine bağlıdır.
Örneğin:
- Ti-6Al-4V metal Powder Bed Fusion veya DED gibi proseslerle üretilebilir.
- PA12 polimer Powder Bed Fusion sistemlerinde yaygın olarak kullanılabilir.
- PEEK yüksek sıcaklık kontrollü Material Extrusion sistemlerinde işlenebilir.
- Fotopolimer reçineler Vat Photopolymerization proseslerinin temel hammaddesidir.
- Kum, Binder Jetting ile karmaşık döküm kalıpları ve maçaların üretiminde kullanılabilir.
Dolayısıyla katmanlı imalatta malzemeyi prosesten bağımsız düşünmek çoğu zaman mümkün değildir.
Ayrıca yalnızca malzemenin kimyası değil, makineye hangi formda girdiği de önemlidir.
Katmanlı imalat hammaddeleri;
- metal veya polimer tozu,
- filament,
- pellet,
- tel,
- sıvı fotopolimer,
- macun/slurry,
- levha
gibi çok farklı biçimlerde olabilir.
Bu fark, malzemenin depolanmasından proses güvenliğine, geri dönüşümünden parça özelliklerine kadar bütün üretim zincirini etkiler.
1. Metal Katmanlı İmalat Malzemeleri
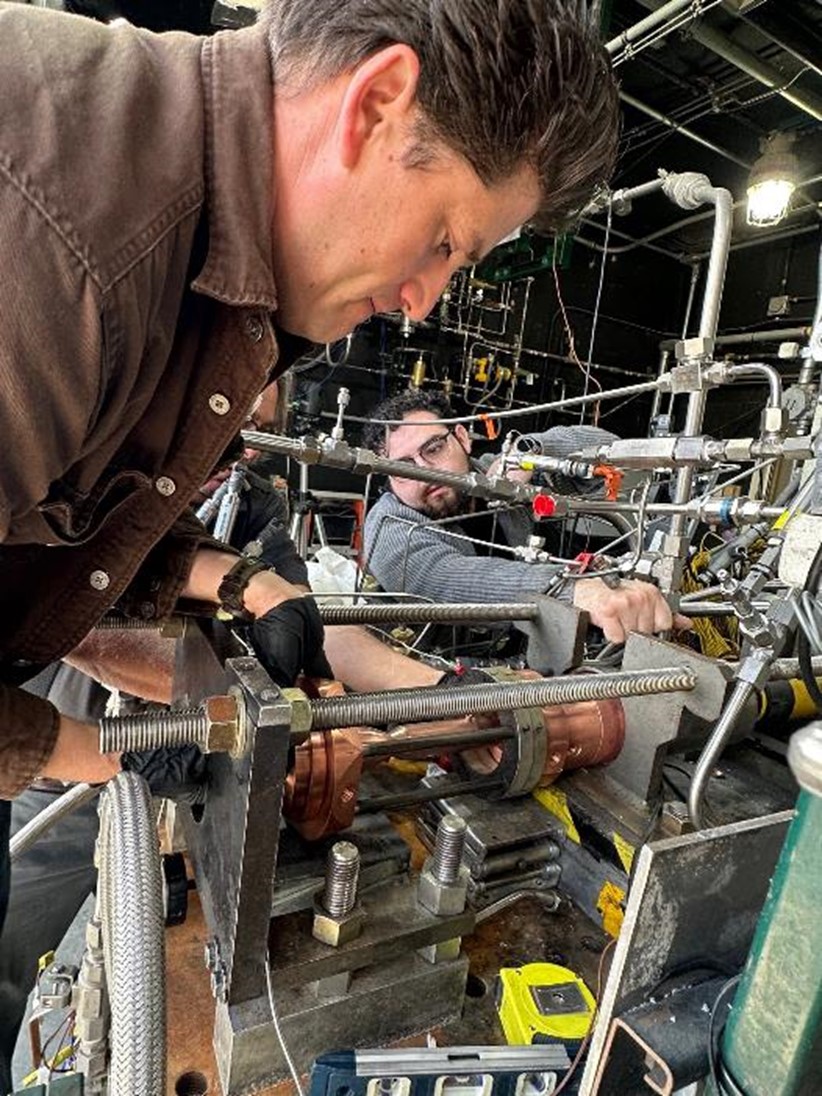
Metal katmanlı imalat, AM endüstrisinin en yüksek mühendislik gerektiren alanlarından biridir.
Havacılık motorlarından medikal implantlara, türbin parçalarından kalıp insertlerine kadar birçok yüksek değerli uygulamada metal AM kullanılmaktadır.
Ancak metal AM’nin gücü yalnızca karmaşık metal parçaların üretilebilmesi değildir.
Asıl fark, üretim sırasında ortaya çıkan çok hızlı ısıtma, ergime ve katılaşma çevrimlerinin malzemenin mikroyapısını değiştirebilmesidir.
Bu nedenle örneğin geleneksel yöntemle üretilmiş Ti-6Al-4V ile LPBF kullanılarak üretilmiş Ti-6Al-4V’nin kimyasal adı aynı olsa bile mikroyapıları ve mekanik davranışları aynı olmak zorunda değildir.
Bu durum metal katmanlı imalatı doğrudan malzeme bilimi ve metalurji problemi haline getirir.
Ti-6Al-4V: Katmanlı İmalatın En Önemli Titanyum Alaşımlarından Biri
Ti-6Al-4V, yüksek mukavemet/ağırlık oranı, korozyon direnci ve biyouyumluluk gerektiren uygulamalarda kullanılan en önemli titanyum alaşımlarından biridir.
Katmanlı imalat dünyasında özellikle:
- havacılık,
- uzay,
- medikal implant,
- motorsporları,
- yüksek performanslı mühendislik parçaları
için öne çıkar.
Neden AM için bu kadar değerli?
Titanyum pahalı bir malzemedir ve talaşlı imalatta karmaşık parçaların büyük bloklardan işlenmesi ciddi miktarda malzemenin uzaklaştırılmasına neden olabilir.
Katmanlı imalat ise parçayı near-net-shape’e daha yakın biçimde oluşturabildiği için özellikle yüksek buy-to-fly ratio değerine sahip parçalar açısından cazip hale gelebilir.
Aynı zamanda topoloji optimizasyonu ve lattice yapılar sayesinde titanyumun yüksek özgül mukavemetinden daha etkili şekilde yararlanmak mümkün olabilir.
Peki sorun nerede?
Metal Powder Bed Fusion gibi yüksek enerji yoğunluklu proseslerde Ti-6Al-4V çok hızlı termal çevrimlere maruz kalır.
Bu durum geleneksel yöntemlerle elde edilenden farklı mikroyapıların, örneğin bazı üretim koşullarında martenzitik α′ (alpha-prime) yapının oluşmasına neden olabilir.
Sonuç olarak parçanın:
- mukavemeti,
- sünekliği,
- yorulma davranışı,
- kırılma davranışı
doğrudan üretim ve son işlem koşullarından etkilenebilir.
Bu nedenle Ti-6Al-4V AM parçalarında uygulamaya bağlı olarak:
- gerilim giderme,
- ısıl işlem,
- HIP,
- yüzey işleme
gibi prosesler kullanılabilir.
Ancak HIP bütün Ti-6Al-4V parçalar için otomatik olarak zorunlu değildir. Gereksinim parçanın kullanım alanına, üretim prosesine ve kalite/kalifikasyon şartlarına göre belirlenir.
AlSi10Mg: Hafiflik ve Termal Performans
Alüminyum alaşımları düşük yoğunlukları nedeniyle başta otomotiv, havacılık ve termal yönetim uygulamalarında önemli malzemelerdir.
AM dünyasında en sık karşılaşılan alaşımlardan biri AlSi10Mg‘dir.
Bu alaşım özellikle:
- hafif yapısal parçalar,
- elektronik muhafazalar,
- ısı transfer bileşenleri,
- motorsporları parçaları,
- topoloji optimize edilmiş komponentler
için kullanılabilir.
Neden tercih edilir?
Alüminyumun düşük yoğunluğu ağırlığın kritik olduğu sistemlerde doğal avantaj sağlar.
Bunun yanında AlSi10Mg’nin silikon içeriği döküm ve hızlı katılaşma davranışı açısından malzemenin işlenebilirliğine katkıda bulunur.
Ancak burada da AM parçanın özellikleri yalnızca alaşım adına bakılarak tahmin edilmemelidir.
Üretim sırasında oluşan ince mikroyapı, build orientation ve uygulanan ısıl işlemler:
- sertliği,
- dayanımı,
- sünekliği,
- yorulma performansını
değiştirebilir.
Dolayısıyla “AlSi10Mg’nin özellikleri nedir?” sorusunun AM dünyasında tam cevabı için hangi proses ve hangi ısıl işlem durumu? sorularının da cevaplanması gerekir.
Inconel 718 ve 625: Yüksek Sıcaklığın Süperalaşımları
Nikel bazlı süperalaşımlar katmanlı imalatın en stratejik malzeme gruplarından biridir.
Özellikle:
- gaz türbinleri,
- roket motorları,
- havacılık,
- enerji sistemleri,
- yüksek sıcaklık ve korozif ortamlar
için kullanılır.
En çok karşılaşılan iki alaşım Inconel 718 ve Inconel 625‘tir.
Ancak bu iki alaşımı aynı metalurjik mekanizmaya sahipmiş gibi düşünmemek gerekir.
Inconel 718
718, özellikle çökelme sertleşmesi mekanizmalarından yararlanabilen bir nikel bazlı süperalaşımdır.
Uygun ısıl işlemler sayesinde yüksek sıcaklıklarda:
- yüksek dayanım,
- iyi yorulma performansı,
- sürünme direnci
elde edilebilir.
Katmanlı imalatın sunduğu iç kanal ve karmaşık geometri kabiliyeti, Inconel 718’i termal açıdan zorlayıcı uygulamalarda oldukça ilgi çekici hale getirir.
Inconel 625
625 ise alaşım davranışı açısından 718 ile aynı değildir.
Temel dayanım mekanizması önemli ölçüde katı çözelti sertleşmesine dayanır ve yüksek korozyon direnci önemli avantajlarından biridir.
Bu nedenle;
- kimyasal proses ekipmanları,
- denizcilik,
- enerji,
- yüksek sıcaklık bileşenleri
gibi alanlarda kullanılabilir.
AM burada ne kazandırıyor?
Nikel süperalaşımları hem pahalıdır hem de geleneksel yöntemlerle işlenmeleri zor olabilir.
AM’nin sağladığı;
- iç soğutma kanalları,
- parça konsolidasyonu,
- karmaşık akış geometrileri,
- near-net-shape üretim
olanakları bu malzemeleri AM açısından özellikle değerli hale getirir.
316L Paslanmaz Çelik: AM’ye Giriş İçin Güçlü Bir Endüstriyel Malzeme
316L, katmanlı imalatta en yaygın kullanılan paslanmaz çeliklerden biridir.
Östenitik yapısı ve iyi korozyon direnci sayesinde:
- proses ekipmanları,
- medikal uygulamalar,
- prototipler,
- fonksiyonel mühendislik parçaları,
- akışkan sistemleri
gibi farklı alanlarda kullanılabilir.
316L’nin önemli avantajlarından biri farklı metal AM uygulamalarında görece iyi proseslenebilirliğidir.
Bu nedenle araştırma ve proses geliştirme çalışmalarında da sık kullanılan bir malzemedir.
Ancak metal AM’de her zaman olduğu gibi üretim yönü, yüzey durumu, gözeneklilik ve son işlemler özellikle yorulma davranışı açısından dikkate alınmalıdır.
Takım Çelikleri ve Maraging Steel: Kalıpçılığın AM ile Buluştuğu Nokta
Katmanlı imalatın ticari açıdan en ilginç kullanım alanlarından biri kalıp üretimidir.
Buradaki temel değer sadece kalıbın 3D basılabilmesi değildir.
Asıl değer, geleneksel delme operasyonlarıyla üretilemeyen konformal soğutma kanallarının kalıp içerisine yerleştirilebilmesidir.
Bu kanallar kalıp boşluğunun geometrisini takip edebilir.
Böylece uygun uygulamalarda:
- daha homojen soğutma,
- sıcak bölgelerin azaltılması,
- daha kontrollü termal davranış,
- çevrim süresinin iyileştirilmesi
mümkün olabilir.
Bu nedenle maraging ve çeşitli takım çelikleri metal AM’nin kalıpçılıktaki önemli malzeme gruplarıdır.
Burada AM’nin değeri:
“Aynı kalıbı farklı yöntemle üretmek” değil, geleneksel yöntemle üretilemeyecek bir soğutma geometrisine sahip daha iyi bir kalıp tasarlamak
olabilir.
Bu ayrım DfAM’nin neden önemli olduğunu da gösterir.
Bakır ve Bakır Alaşımları: AM’nin Zor Ama Değerli Malzemeleri
Bakırın çok yüksek elektriksel ve termal iletkenliği onu:
- ısı eşanjörleri,
- elektriksel komponentler,
- indüktörler,
- elektronik soğutma sistemleri,
- yüksek ısı akısı uygulamaları
için son derece değerli hale getirir.
Ancak bakır aynı özellikleri nedeniyle bazı lazer tabanlı AM proseslerinde işlenmesi zor bir malzemedir.
Yüksek termal iletkenlik, proses sırasında enerjinin hızla uzaklaşmasına neden olabilir. Lazer dalga boyuna bağlı optik davranışı da enerji absorpsiyonunu etkileyebilir.
Bu nedenle saf bakır ve farklı bakır alaşımları için proses teknolojisi seçimi kritik hale gelir.
Bakır içeren parçalar yalnızca PBF gibi füzyon tabanlı proseslerle değil, farklı AM yöntemleriyle de üretilebilir.
Örneğin bağlayıcı içeren metal hammaddelerin Material Extrusion ile şekillendirildiği sistemlerde parça önce basılır, ardından:
debinding → sintering
işlemlerinden geçirilir.
Bu noktada önemli olan şudur:
Aynı “bakır parça” farklı AM proseslerinde tamamen farklı üretim zincirleriyle üretilebilir.
2. Polimer Malzemeler: Prototipten Nihai Parçaya
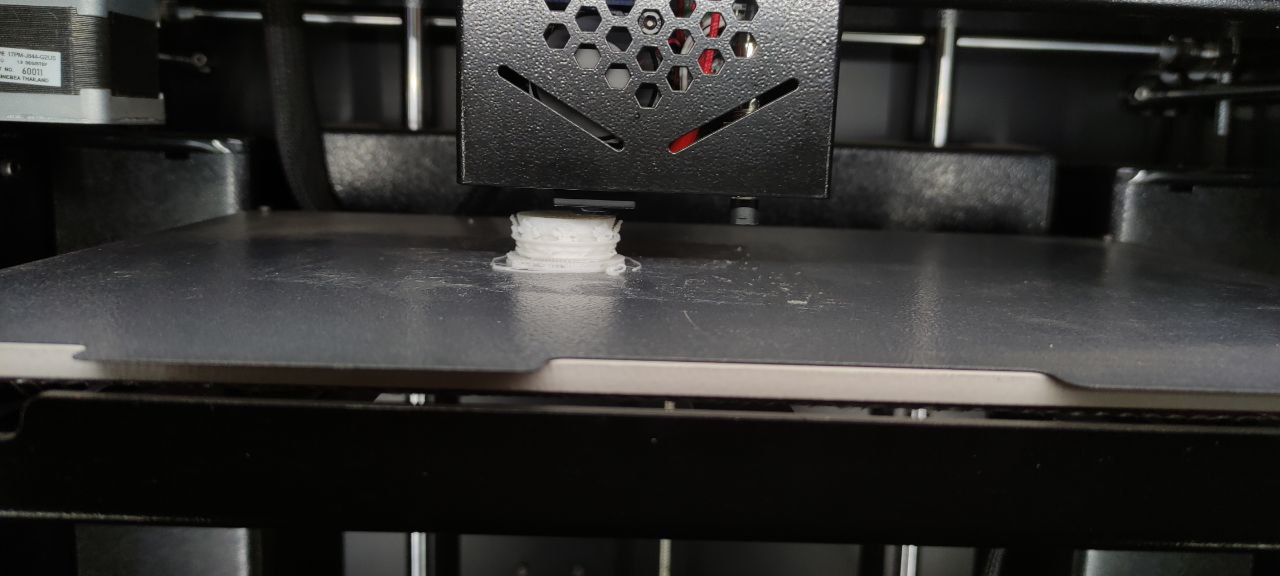
Polimerler 3D baskının halka ulaşmasını sağlayan malzeme grubu olsa da onları yalnızca prototipleme malzemeleri olarak görmek artık doğru değildir.
Katmanlı imalatta kullanılan polimerler kabaca üç seviyede düşünülebilir:
standart termoplastikler → mühendislik polimerleri → yüksek performanslı polimerler
Bu grupların işlem sıcaklıkları, mekanik özellikleri, kimyasal dirençleri ve maliyetleri ciddi biçimde farklıdır.
PLA: Kullanımı Kolay, Endüstriyel Sınırları Belirgin
PLA masaüstü Material Extrusion sistemlerinin en bilinen malzemelerinden biridir.
Başlıca avantajları:
- kolay basılabilmesi,
- düşük warping eğilimi,
- iyi yüzey görünümü,
- geniş renk ve ürün seçeneği
olarak sıralanabilir.
Bu nedenle:
- konsept modeller,
- eğitim parçaları,
- görsel prototipler,
- düşük yük taşıyan uygulamalar
için oldukça kullanışlıdır.
PLA’nın biyolojik kaynaklardan üretilebilmesi sık vurgulanan bir özelliktir. Ancak buradan “biyobozunurdur, dolayısıyla sağlığa zararsızdır veya her medikal/gıda uygulamasına uygundur” sonucu çıkarılmamalıdır.
Biyouyumluluk ve gıda teması gibi konular kullanılan spesifik malzemeye, katkılara, üretim koşullarına ve ilgili sertifikasyonlara bağlıdır.
ABS: Dayanıklı Ama Proses Kontrolü İsteyen Klasik
ABS uzun yıllardır fonksiyonel prototiplemede kullanılan önemli termoplastiklerden biridir.
PLA’ya kıyasla:
- daha yüksek darbe dayanımı,
- daha iyi sıcaklık performansı,
- fonksiyonel uygulamalara daha uygun mekanik davranış
sunabilir.
Ancak önemli dezavantajlarından biri soğuma sırasında warping ve boyutsal deformasyona daha yatkın olmasıdır.
Bu nedenle kontrollü tabla sıcaklığı ve özellikle daha büyük parçalar için kontrollü üretim ortamı önem kazanabilir.
Tek bir “ABS mutlaka 80–120 °C yatak sıcaklığında basılmalıdır” kuralı vermek doğru değildir; optimum proses koşulları filament formülasyonu ve makine sistemine göre değişir.
PETG: Kullanım Kolaylığı ile Fonksiyonellik Arasında
PETG, masaüstü üretimde PLA ile ABS arasında bir denge arayan kullanıcıların sık tercih ettiği malzemelerden biridir.
Genel olarak:
- iyi katman birleşimi,
- kimyasal dayanım,
- darbe performansı,
- görece kolay proseslenebilirlik
gibi özellikleriyle öne çıkar.
Bu nedenle yalnızca görsel modellerde değil, çeşitli fonksiyonel parçalar ve yardımcı üretim ekipmanlarında da kullanılabilir.
PA11 ve PA12: Endüstriyel Polimer AM’nin Temel Malzemeleri
Poliamidler, özellikle polimer Powder Bed Fusion dünyasında çok önemli bir yere sahiptir.
Bunlardan PA12, SLS tabanlı üretimin en yaygın endüstriyel malzemelerinden biridir.
PA12 ile:
- fonksiyonel prototipler,
- muhafazalar,
- snap-fit bağlantılar,
- hareketli mekanizmalar,
- düşük adetli nihai parçalar
üretilebilir.
Toz yatağı proseslerinin önemli avantajlarından biri çevredeki tozun geometrileri desteklemesidir. Bu durum birçok parçanın build alanı içerisinde farklı yönlerde ve yüksek paketleme yoğunluğuyla üretilebilmesine imkan verebilir.
PA11 ise uygulamaya bağlı olarak daha farklı mekanik davranışlar ve özellikle yüksek süneklik isteyen parçalar açısından değerlendirilebilir.
Poliamidlerde kritik konulardan biri nemdir.
Malzemenin nem alması hem proses davranışını hem de nihai parça özelliklerini etkileyebilir. Bu nedenle hammadde depolama ve kondisyonlama, endüstriyel üretimin önemli parçasıdır.
TPU: Sert Plastiklerin Yapamadığı İşler
TPU, termoplastik elastomer ailesindeki esnek malzemelerden biridir.
AM sayesinde TPU ile:
- esnek bağlantılar,
- koruyucu parçalar,
- tampon yapıları,
- ayakkabı komponentleri,
- enerji absorbe eden lattice yapılar
üretilebilir.
Burada AM’nin tasarım avantajı özellikle önemlidir.
Bir parçanın esnekliği sadece kullanılan TPU’nun sertliğiyle değil, aynı zamanda tasarlanan lattice geometrisiyle de kontrol edilebilir.
Başka bir ifadeyle tasarımcı artık yalnızca malzemenin özelliklerini değil, geometrik mimariyi de mekanik özellik tasarlamak için kullanabilir.
Bu yaklaşım katmanlı imalatın en güçlü özelliklerinden biridir.
PEEK ve PEKK: Yüksek Performanslı Polimerler
PEEK ve PEKK, yüksek performanslı termoplastikler kategorisindedir.
Bu malzemeler:
- yüksek sıcaklık dayanımı,
- kimyasal direnç,
- yüksek mekanik performans,
- düşük yoğunluk
gereken mühendislik uygulamalarında değerlidir.
Ancak standart bir masaüstü yazıcıda PLA basmakla PEEK üretmek arasında çok ciddi proses farkı vardır.
PEEK ve benzeri malzemelerin güvenilir şekilde işlenmesi için genellikle:
- yüksek ekstrüzyon sıcaklığı,
- yüksek tabla sıcaklığı,
- kontrollü ve yüksek sıcaklıklı build chamber,
- dikkatli termal yönetim
gerekir.
Yetersiz termal kontrol:
- warping,
- delaminasyon,
- kristallenme farklılıkları,
- ölçüsel problemler
oluşturabilir.
Bu nedenle yüksek performanslı polimer AM’de makine teknolojisi malzemenin kendisi kadar önemlidir.
PEEK ve PEKK’nin bazı özel sınıfları medikal uygulamalarda da kullanılmaktadır; ancak herhangi bir ticari PEEK filamentinin doğrudan implant malzemesi olarak kullanılabileceği anlamına gelmez. Medikal uygulamalar malzeme sınıfı, proses ve regülasyon açısından ayrı değerlendirilmelidir.
PEI / ULTEM: Havacılıkta Önemli Bir Mühendislik Polimeri
PEI, yüksek sıcaklık performansı ve belirli sınıflarındaki alev/duman/toksisite özellikleri nedeniyle özellikle havacılık iç kabin uygulamalarında dikkat çeken bir mühendislik polimeridir.
ULTEM, PEI bazlı ticari malzeme ailelerinden biridir.
Uygulamaya ve ilgili malzeme sınıfına bağlı olarak:
- uçak kabin bileşenleri,
- elektriksel komponentler,
- yüksek sıcaklığa maruz kalan jig ve fixture’lar,
- kompozit üretim yardımcı ekipmanları
için kullanılabilir.
Burada yine kritik nokta yalnızca “PEI kullanmak” değildir.
Havacılık uygulamasında malzeme sınıfı, üretim prosesi ve parçanın ilgili gereksinimleri karşılaması birlikte değerlendirilmelidir.
3. Seramik Katmanlı İmalat
Seramikler katmanlı imalatın daha az görünür fakat teknolojik açıdan çok ilginç alanlarından biridir.
Seramik malzemeler:
- yüksek sıcaklık dayanımı,
- aşınma direnci,
- elektriksel izolasyon,
- kimyasal kararlılık,
- biyouyumluluk
gibi özellikler sağlayabilir.
Ancak seramiklerin doğrudan metal gibi “eritilip basılması” her zaman uygun veya yaygın yaklaşım değildir.
Seramik AM’de kullanılan yöntemler arasında:
- seramik partikülleri içeren fotopolimerlerin Vat Photopolymerization ile şekillendirilmesi,
- Binder Jetting,
- bağlayıcı içeren malzemelerin Material Extrusion ile şekillendirilmesi,
- slurry/paste tabanlı prosesler
bulunabilir.
Birçok yöntemde baskı yalnızca geometrinin oluşturulduğu ilk aşamadır.
Ardından:
debinding → sintering
gibi termal işlemler gerekir.
Bu işlemler sırasında meydana gelen büzülmenin kontrol edilmesi, seramik AM’nin en önemli mühendislik konularından biridir.
Uygulamalar
Seramik AM;
- dental uygulamalar,
- medikal bileşenler,
- yüksek sıcaklık parçaları,
- elektriksel izolasyon bileşenleri,
- akışkan sistemleri,
- özel havacılık ve enerji uygulamaları
için değerlendirilebilir.
4. Kompozit Malzemeler: Malzeme ile Geometriyi Birlikte Tasarlamak
Katmanlı imalatın hızla gelişen alanlarından biri de kompozit malzemelerdir.
En yaygın yaklaşım, bir polimer matrisin farklı takviye malzemeleriyle güçlendirilmesidir.
Örneğin:
- karbon fiber,
- cam fiber,
- mineral dolgular
polimer matrise eklenebilir.
Ancak burada önemli bir ayrım vardır.
Kısa Fiber Takviyeli Malzemeler
Kısa fiberler polimer içerisinde dağıtılmış halde bulunur.
Örneğin karbon fiber takviyeli PA gibi malzemeler:
- daha yüksek rijitlik,
- daha düşük termal deformasyon,
- daha iyi boyutsal kararlılık
sunabilir.
Ancak “karbon fiber takviyeli” ifadesi parçanın sürekli karbon fiber kompozit kadar güçlü olduğu anlamına gelmez.
Sürekli Fiber Takviyesi
Bazı AM sistemleri polimer matris içerisine continuous fiber – sürekli fiber yerleştirebilir.
Bu durumda fiber yönelimi parçanın mekanik davranışında çok daha belirleyici hale gelir.
Tasarımcı yalnızca parçanın dış geometrisini değil, yükün taşınacağı fiber yollarını da düşünmek zorundadır.
Bu yaklaşım katmanlı imalat ile klasik kompozit tasarım disiplinlerinin kesiştiği önemli alanlardan biridir.
Fonksiyonel Dolgular
Malzemeye yalnızca mekanik performans amacıyla katkı eklenmez.
Grafit, karbon esaslı katkılar veya farklı iletken dolgular kullanılarak:
- elektriksel iletkenlik,
- termal iletkenlik,
- elektromanyetik davranış,
- sensör fonksiyonları
gibi özellikler hedeflenebilir.
Bu alan halen hızla gelişmektedir ve malzemelerin gerçek performansı kullanılan formülasyona göre ciddi biçimde değişebilir.
Malzeme Seçerken Sadece Datasheet’e Bakmak Neden Yetmez?
Katmanlı imalat malzeme seçimindeki en kritik konulardan biri budur.
Bir malzeme datasheet’inde:
Tensile Strength: X MPa
yazması tek başına yeterli değildir.
Çünkü AM parçanın performansı:
- üretim yönü,
- katman kalınlığı,
- proses parametreleri,
- makine,
- build pozisyonu,
- hammadde durumu,
- post-processing,
- yüzey kalitesi
gibi değişkenlerden etkilenebilir.
Özellikle X-Y ve Z yönlerindeki mekanik özellikler farklı olabilir.
Bu nedenle endüstriyel bir AM parçasında doğru soru:
“Bu malzemenin mukavemeti nedir?”
değil;
“Bu malzeme, bu makinede, bu proses parametreleri ve bu son işlemlerle üretildiğinde hangi özelliklere sahip?”
olmalıdır.
Toz Kalitesi Neden Önemlidir?
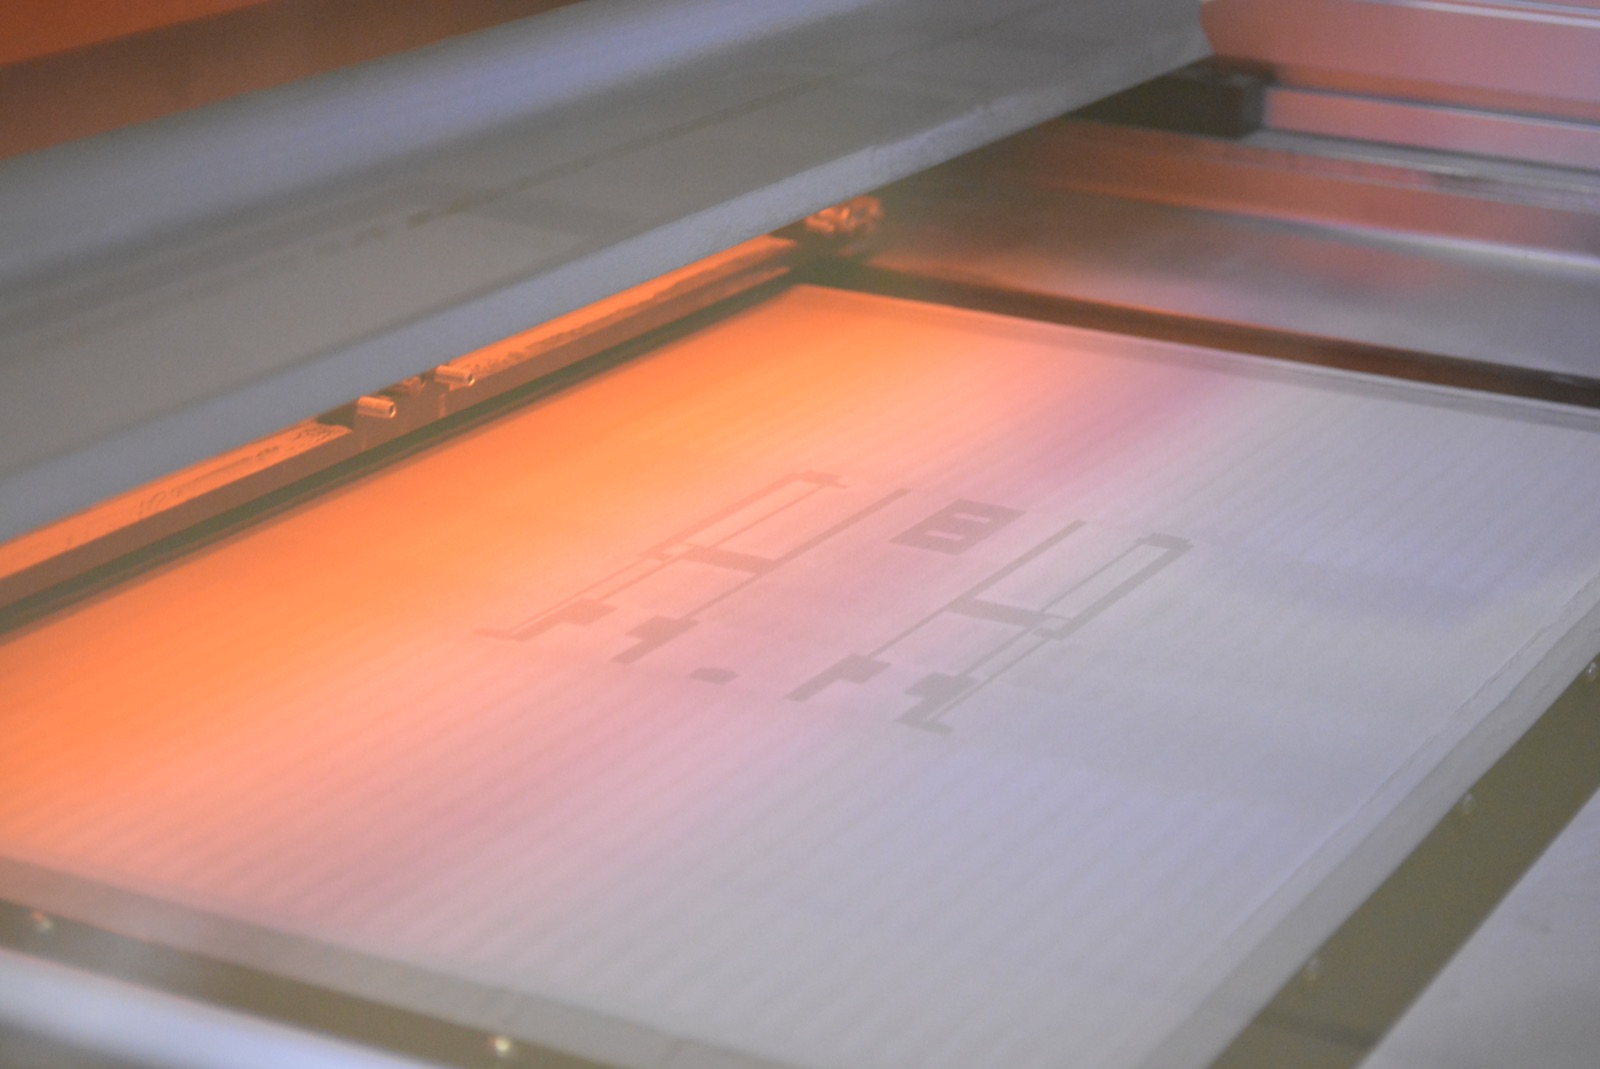
Metal ve polimer Powder Bed Fusion sistemlerinde hammadde yalnızca kimyasal bileşimden ibaret değildir.
Tozun:
- tane boyutu dağılımı,
- partikül şekli,
- akış özellikleri,
- nem miktarı,
- oksijen seviyesi,
- kontaminasyonu
proses davranışını etkileyebilir.
Örneğin kötü akış gösteren bir metal tozu homojen bir powder bed oluşmasını zorlaştırabilir.
Bu nedenle endüstriyel üretimde yalnızca “Ti-6Al-4V tozu kullanıyoruz” demek yeterli değildir.
Tozun hangi spesifikasyonda olduğu ve kullanım geçmişi de önemlidir.
Kullanılmış Toz Yeniden Kullanılabilir mi?
Birçok toz yatağı prosesinde build tamamlandığında tozun tamamı parçaya dönüşmez.
Kullanılmamış malzemenin belirli bölümü yeniden değerlendirilebilir.
Ancak:
“Kullanılmayan tozu sonsuza kadar geri döndürebiliriz.”
yaklaşımı doğru değildir.
Özellikle metal tozlarda tekrar kullanım sırasında:
- kimyasal kompozisyon,
- oksijen miktarı,
- partikül dağılımı,
- morfoloji,
- kontaminasyon
takip edilmesi gereken parametreler olabilir.
Polimer PBF’de de tozun üretim sırasında maruz kaldığı termal geçmiş nedeniyle fresh powder / recycled powder karışım stratejileri önem kazanabilir.
Hammadde yönetimi bu nedenle seri AM üretiminin görünmeyen fakat kritik parçalarından biridir.
Malzemenin Gerçek Maliyeti Kilogram Fiyatı Değildir
AM malzemelerini karşılaştırırken en sık yapılan hatalardan biri kilogram fiyatına bakmaktır.
Örneğin metal tozunun kilogram fiyatı bir metal bloğun kilogram fiyatından daha yüksek olabilir.
Ancak gerçek parça maliyeti yalnızca bundan oluşmaz.
Değerlendirilmesi gerekenler:
- malzemenin kilogram fiyatı,
- kullanılan gerçek malzeme miktarı,
- support malzemesi,
- geri kazanılabilen malzeme,
- makine süresi,
- build başarısızlığı riski,
- ısıl işlem,
- HIP,
- debinding/sintering,
- CNC operasyonları,
- yüzey işlemleri,
- kalite kontrol,
- malzeme sertifikasyonu,
- stok maliyeti
gibi unsurlardır.
Dolayısıyla:
Ucuz hammadde her zaman ucuz parça anlamına gelmez.
Aynı şekilde pahalı bir AM hammaddesi de her zaman pahalı nihai ürün anlamına gelmeyebilir.
Özellikle büyük bir bloktan yüksek miktarda talaş kaldırılması gereken titanyum veya nikel bazlı parçalar gibi uygulamalarda AM’nin malzeme kullanım avantajı toplam ekonomik denklemi değiştirebilir.
Ancak bunun için bütün üretim zincirinin değerlendirilmesi gerekir.
Doğru AM Malzemesi Nasıl Seçilir?
Bir parçanın malzemesine karar vermeden önce aşağıdaki soruların cevaplanması iyi bir başlangıçtır.
| Soru | Neden önemli? |
|---|---|
| Parça hangi yükleri taşıyacak? | Mukavemet, rijitlik ve yorulma gereksinimlerini belirler. |
| Çalışma sıcaklığı nedir? | Standart polimerden süperalaşıma kadar malzeme seçimini değiştirebilir. |
| Ağırlık kritik mi? | Titanyum, alüminyum veya yüksek performanslı polimerleri avantajlı hale getirebilir. |
| Korozif ortam var mı? | Paslanmaz çelik, nikel alaşımı veya özel polimer seçimini etkileyebilir. |
| Parça esnek mi olmalı? | TPU gibi elastomerik malzemeler gerekebilir. |
| Elektrik veya ısı iletimi gerekiyor mu? | Bakır ve özel fonksiyonel malzemeler gündeme gelir. |
| Parça regüle bir sektörde mi kullanılacak? | Sertifikalı hammadde ve kontrollü üretim zinciri gerekebilir. |
| Hangi AM prosesi kullanılacak? | Her malzeme her prosesle uyumlu değildir. |
| Hangi post-processing işlemleri mümkün? | Nihai özellikleri ve maliyeti doğrudan etkiler. |
| Üretim adedi nedir? | Hammadde, proses ve üretim ekonomisini etkiler. |
Bu değerlendirmeden sonra malzeme seçimi yalnızca teknik datasheet karşılaştırması olmaktan çıkar ve gerçek bir üretim stratejisi haline gelir.
Malzeme + Proses + Son İşlem: AM’nin Gerçek Formülü
Katmanlı imalatta belki de en önemli kavram budur:
Nihai parçayı tek başına malzeme belirlemez.
Örneğin aynı Ti-6Al-4V alaşımı:
- farklı makinelerde,
- farklı build orientation’larda,
- farklı proses parametreleriyle,
- farklı ısıl işlemler uygulanarak
üretildiğinde farklı sonuçlar verebilir.
Benzer şekilde aynı PA12 hammaddesi farklı üretim ve kondisyonlama geçmişleri altında farklı performans gösterebilir.
Bu nedenle endüstriyel AM dünyasında malzeme datasheet’i kadar önemli olan bir diğer kavram process-material combination yani proses-malzemesi kombinasyonudur.
Özellikle havacılık, uzay ve medikal gibi kritik sektörlerde üretici yalnızca:
“Bu parça Inconel 718’dir.”
demekle yetinemez.
Parçanın hangi hammadde lotundan, hangi proses şartlarında ve hangi son işlemler uygulanarak üretildiğinin izlenebilirliği de önem kazanır.
Sonuç: Katmanlı İmalatta Malzeme Seçmek, Sadece Malzeme Seçmek Değildir
Katmanlı imalatın malzeme dünyası PLA’dan titanyuma, fotopolimerlerden Inconel’e, elastomerlerden seramiklere kadar son derece geniştir.
Ancak bu çeşitliliğin içinde doğru seçimi yapmanın yolu yalnızca “en güçlü”, “en hafif” veya “en yüksek sıcaklığa dayanıklı” malzemeyi bulmak değildir.
Doğru seçim;
parça fonksiyonu + çalışma ortamı + proses + geometri + post-processing + maliyet + kalite gereksinimleri
birlikte değerlendirilerek yapılmalıdır.
Katmanlı imalatın geleneksel üretimden ayrıldığı temel noktalardan biri de tam burada ortaya çıkar.
Malzeme artık yalnızca tasarım tamamlandıktan sonra seçilen pasif bir hammadde değildir.
Malzeme, proses ve geometri birlikte tasarlanan bir üretim sisteminin parçalarıdır.
Bir sonraki adım ise özellikle endüstriyel uygulamaların merkezindeki metal malzemeleri daha derinlemesine incelemektir.
Sıradaki rehber: Metal Katmanlı İmalat Malzemeleri: Titanyumdan Inconel’e Kapsamlı Alaşım Rehberi
Kaynaklar
Bu rehberin ilk taslağında sağlanan kaynak seti kapsamında katmanlı imalat terminolojisi, otomotiv uygulamaları, AM maliyet yaklaşımı, malzeme/proses ilişkileri ve havacılık parça kalifikasyonu üzerine yayımlanmış çalışmalar esas alınmıştır.
Başlıca referanslar:
- Özel, Ş., Zeren, M. & Alp, N. Ç. — 3-Boyutlu Katmanlı İmalat ve Otomotiv Uygulamaları
- Wohlers Associates — Wohlers Report / Additive Manufacturing Terminology
- NIST — Additive Manufacturing Part Qualification
- FAA — Additive Manufacturing for TSO Applications
- Katmanlı imalat ve geleneksel imalat maliyet karşılaştırmalarına ilişkin verilen mühendislik kaynakları
Doğrudan kaynaklar
- ISO/ASTM 52900:2021 — Additive manufacturing: Fundamentals and vocabulary
- NIST — Characterization of Additive Manufacturing Materials
- NIST — Additive Manufacturing Powder Metrology Laboratory
- NIST — Qualification for AM Materials, Processes, and Parts
Görsel kredileri ve lisanslar
- Metal PBF üretim hücresi — R. Volfik / FZU, CC BY-SA 4.0 (öne çıkarılmış görsel).
- Metal AM malzemeleri lazer, toz besleme ve kontrollü termal çevrimlerin birlikte yönetilmesini gerektirir. Fotoğraf: U.S. Air Force AFRL, kamu malı.
- Polimer malzeme ekstrüzyonunda filament, proses sıcaklığı ve katman birleşimi nihai performansı birlikte belirler. Fotoğraf: HRostamani, CC BY-SA 4.0.
- Toz yatağı proseslerinde parçacık dağılımı, akış ve serilebilirlik üretim kararlılığının temel girdileridir. Fotoğraf: Oak Ridge National Laboratory, CC BY 2.0.