Metal ve polimer 3D baskı hatalarını belirti–mekanizma–kanıt zinciriyle teşhis edin; kök nedeni veriyle doğrulayıp kalıcı önlem oluşturun.
Temel okuma: Katmanlı imalat nedir? · Yedi temel AM prosesi · Malzeme rehberi
Belirti ile kök nedeni karıştırmayın
Çarpılma, gözenek, yüzey izi veya katman ayrılması görülen sonuçtur; kök neden değildir. Aynı belirti farklı mekanizmalardan doğabilir. Etkili analiz; parçayı karantinaya alır, yapı ve lot verisini korur, kusuru tanımlar, olası nedenleri kanıtla eler ve düzeltici faaliyetin yeni yapıdaki etkisini doğrular. Sadece parametreyi rastgele değiştirmek yeni kusurlar yaratabilir.
Metal PBF’de temel kusur mekanizmaları
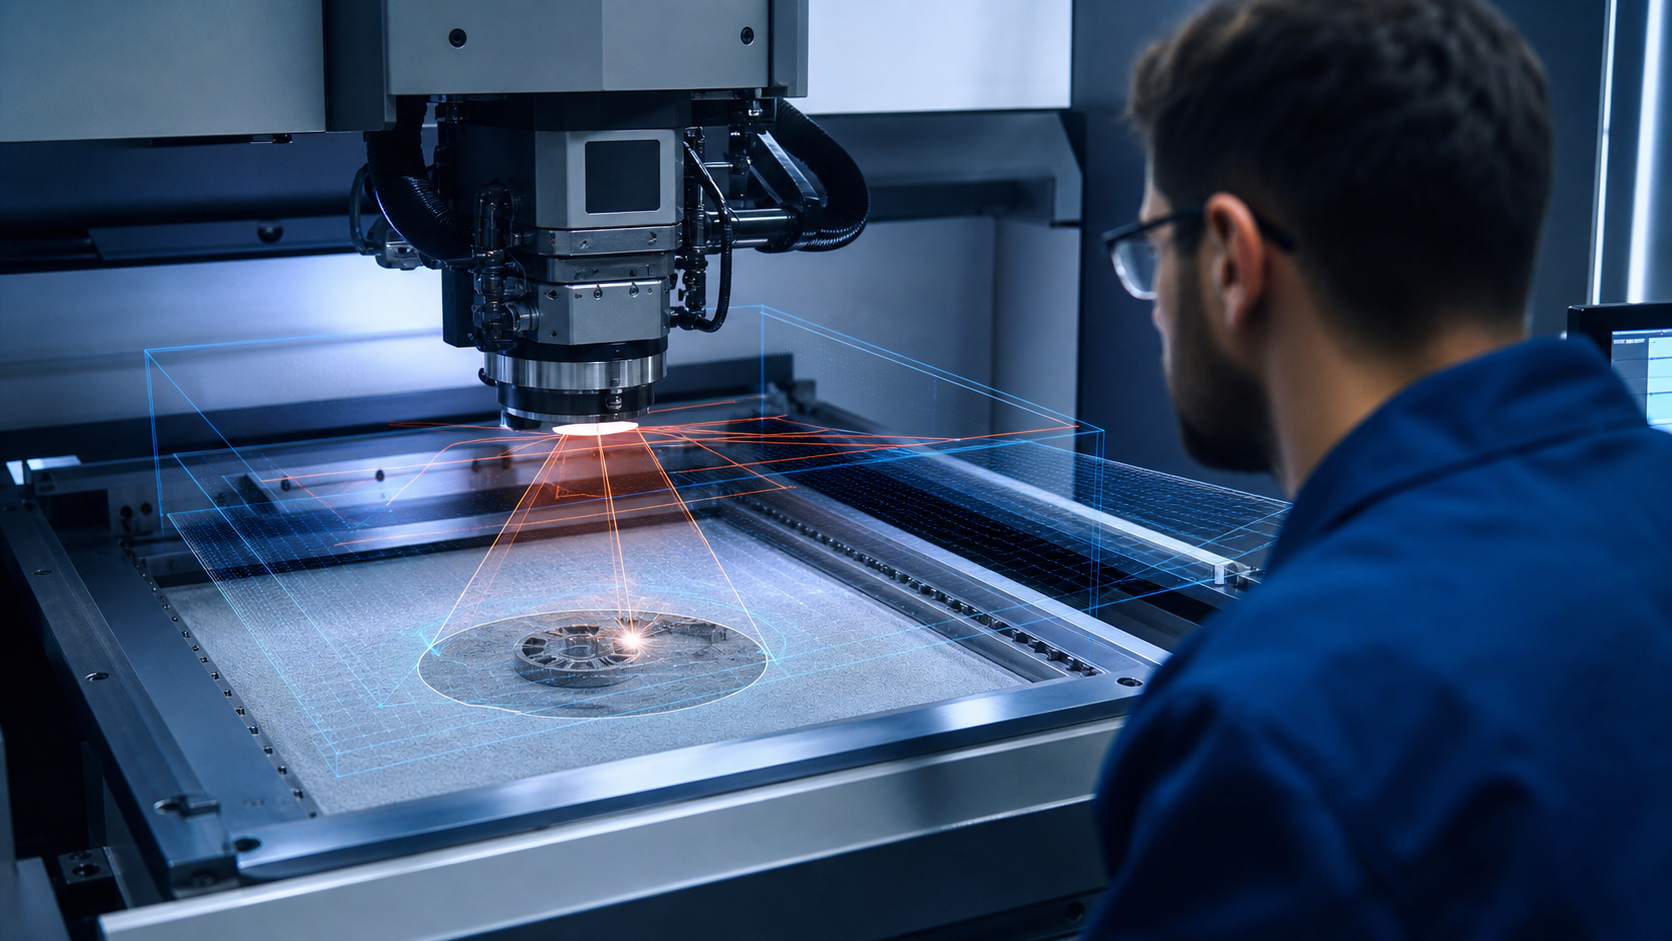
NIST kaynakları üç yaygın gözenek türünü ayırır: yetersiz enerji veya kötü toz serimi lack-of-fusion; aşırı enerji derin buhar boşluğu kaynaklı keyhole; feedstock veya proses gazı küresel gaz gözenekleri oluşturabilir. Yüksek termal gradyan artık gerilme ve çatlaklara; sıçrantı ve kirli optikler düzensiz enerji aktarımına; hatalı destek recoater teması ve geometrik sapmaya yol açabilir.
Polimer süreçlerde tipik hatalar
Malzeme ekstrüzyonunda zayıf ilk katman, nemli filament, yetersiz eriyik sıcaklığı, fazla soğutma ve eksik akış; warping, boşluk ve delaminasyon yaratabilir. Polimer PBF’de yatak sıcaklığı ve soğuma geçmişi çarpılma ile mekanik özelliği etkiler. Vat fotopolimerizasyonda kirli optik, yetersiz pozlama, yanlış destek ve uygun olmayan yıkama/kür; eksik özellik, yapışma kaybı veya kırılganlık doğurabilir.
Kanıt toplama sırası
Önce fotoğraf, yapı konumu, katman numarası ve alarm kaydı korunur. Ardından feedstock lotu, makine bakım/kalibrasyon geçmişi, çevresel koşul, operatör ve dosya revizyonu kontrol edilir. Optik mikroskopi, yoğunluk, metalografi, CT ve kimyasal analiz kusurun tipine göre seçilir. NIST, proses izleme ile NDT’nin birlikte kullanılmasının kusur kaynağını ayırmada önemli olduğunu gösterir.
Kök neden araçları
5 Neden hızlı vakalarda, balık kılçığı insan–makine–malzeme–metot–ölçüm–çevre başlıklarını taramakta, hata ağacı kritik güvenlik vakalarında yararlıdır. Hipotez her zaman ölçülebilir bir kanıtla sınanmalıdır. “Operatör hatası” son neden değildir; talimat, eğitim, arayüz veya poka-yoke eksikliği araştırılmalıdır.
Kalıcı düzeltici faaliyet
Düzeltme yalnız hatalı parçayı yeniden basmak değildir. Parametre penceresi, bakım sıklığı, toz kabul limiti, sensör alarmı veya tasarım kuralı güncellenmeli; risk analizi ve kontrol planına yansıtılmalıdır. Aynı test yöntemiyle doğrulama yapılmalı, benzer parçalar ve geçmiş lotlar için yayılım analizi tamamlanmalıdır.
Hızlı teşhis tablosu
| Belirti | İlk şüphe | Doğrulama |
|---|---|---|
| Düzensiz LOF | Enerji/toz serimi | CT, katman görüntüsü |
| Küresel gözenek | Gaz/keyhole | CT, metalografi |
| Çarpılma | Termal gerilme/destek | Tarama, simülasyon |
| Delaminasyon | Sıcaklık/bağlanma | Kesit, proses kaydı |
Kaynaklar
- NIST — Real-time feedback control for PBF
- NIST — In-process monitoring and NDE
- NIST — Damage-tolerant design and AM defects
Bu rehber, yayımlandığı tarihte erişilebilen standart ve teknik kaynaklara göre hazırlanmıştır. Kritik uygulamalarda güncel standart baskısı, üretici verisi ve sektör mevzuatı ayrıca doğrulanmalıdır.