TEMEL REHBER · 7 AM PROSESİ
ISO/ASTM 52900 sınıflandırmasına göre yedi temel katmanlı imalat prosesini; çalışma prensibi, hammadde, güçlü yön, sınırlama ve kullanım alanlarıyla karşılaştıran mühendislik rehberi.
Katmanlı imalat tek bir üretim teknolojisinin adı değildir. Bir parçayı katmanlar halinde oluşturan, ancak bunu birbirinden oldukça farklı fiziksel prensiplerle gerçekleştiren bir üretim teknolojileri ailesidir.
Bazı sistemler sıvı reçineyi ışıkla katılaştırır. Bazıları termoplastik malzemeyi bir nozülden çıkarır. Bazıları metal veya polimer tozlarını enerji kullanarak birleştirirken, bazıları toz üzerine bağlayıcı püskürtür. Başka yöntemlerde ise tel veya toz haldeki metal, parça üzerine beslendiği anda eritilir.
Bu nedenle “Hangi 3D baskı teknolojisi daha iyi?” sorusunun tek bir cevabı yoktur.
Doğru soru şudur:
Üretilecek parçanın malzemesi, geometrisi, boyutu, mekanik gereksinimleri, üretim adedi ve kalite beklentileri için hangi katmanlı imalat prosesi daha uygundur?
Katmanlı imalat dünyasında ortak bir terminoloji oluşturmak amacıyla geliştirilen ISO/ASTM 52900 standardı, AM proseslerini yedi temel kategori altında sınıflandırır: Vat Photopolymerization, Material Extrusion, Powder Bed Fusion, Directed Energy Deposition, Binder Jetting, Material Jetting ve Sheet Lamination.
Bu rehberde söz konusu yedi proses ailesinin nasıl çalıştığını, hangi malzemelerle kullanılabildiğini, güçlü ve zayıf yönlerini ve hangi uygulamalarda öne çıktığını karşılaştırıyoruz.
1. Havuz Fotopolimerizasyonu
Vat Photopolymerization – VPP
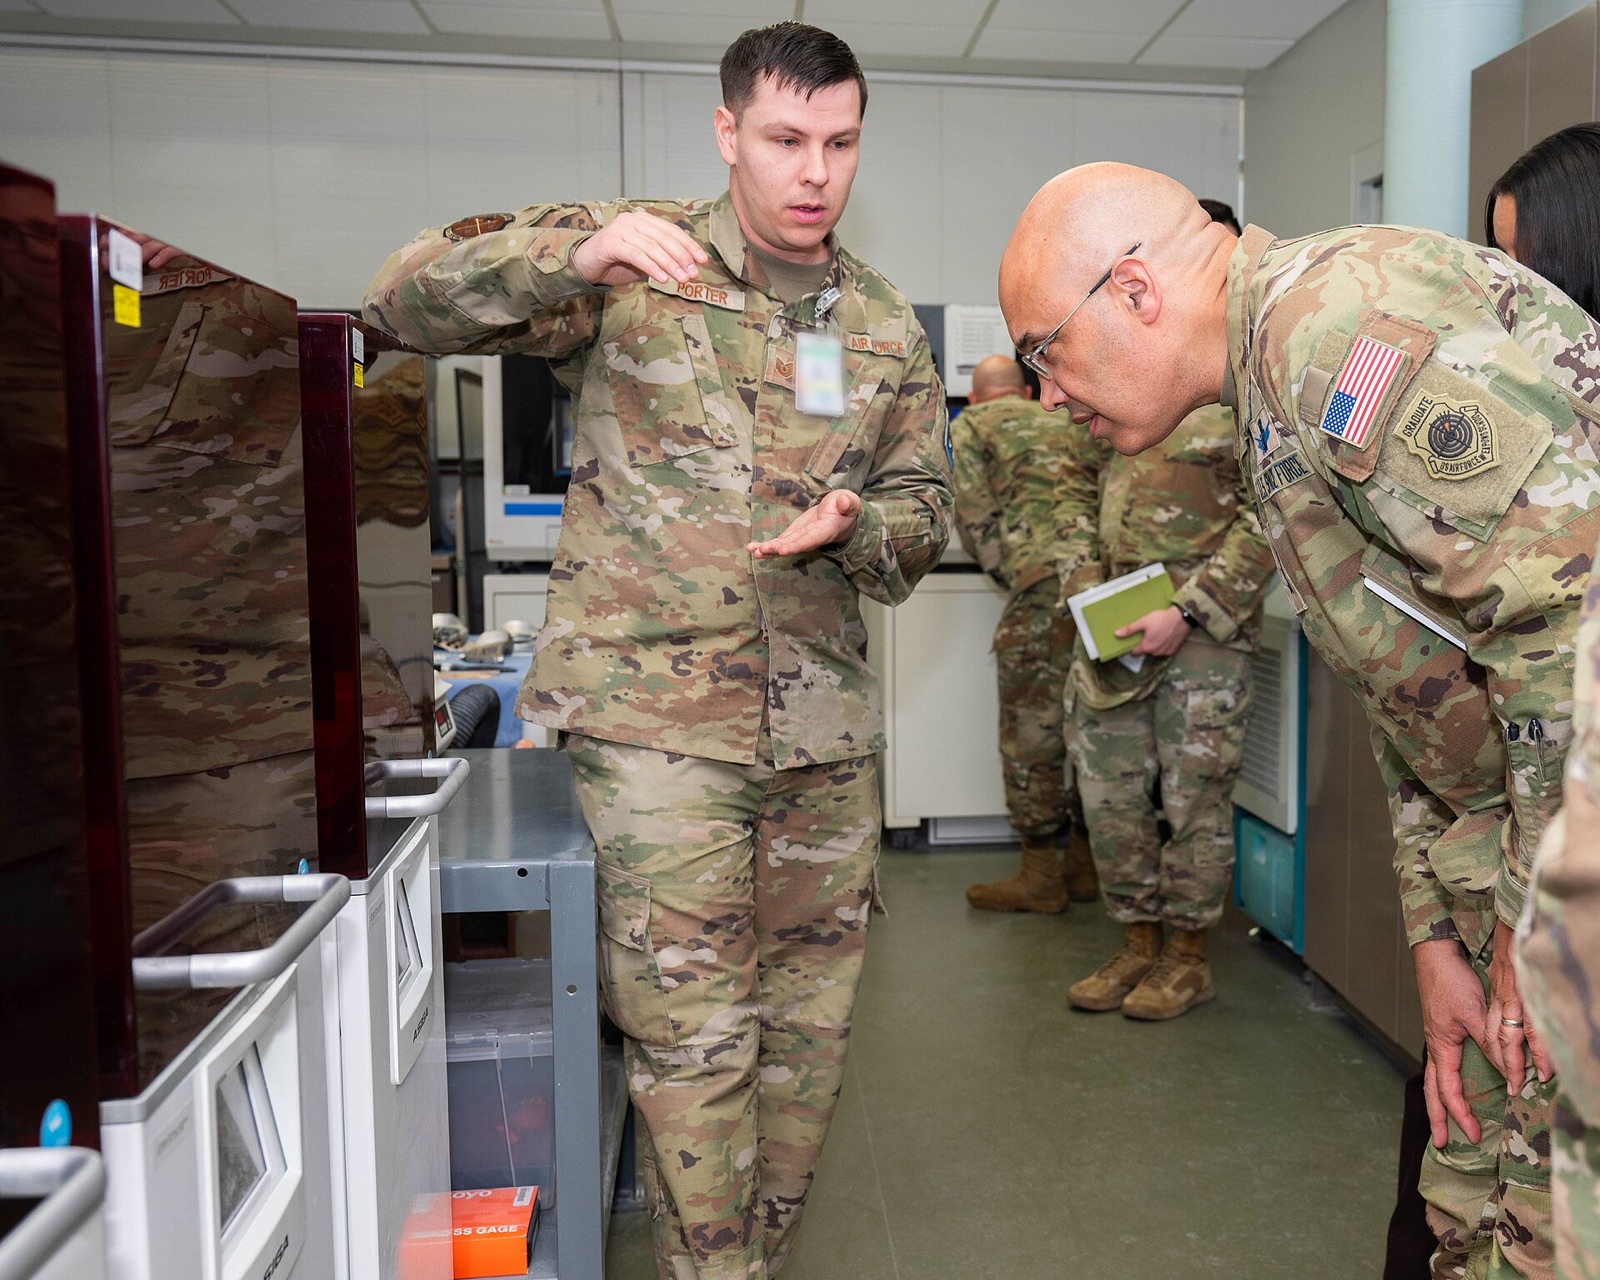
Havuz fotopolimerizasyonunda sıvı halde bulunan ışığa duyarlı bir fotopolimer reçinenin belirli bölgeleri ışık enerjisi kullanılarak katılaştırılır.
NIST, vat photopolymerization prosesini sıvı fotopolimer reçinenin ışık kullanılarak kontrollü biçimde kürlenmesi yoluyla üç boyutlu yapıların oluşturulması olarak tanımlar.
Nasıl çalışır?
Üretim platformu bir reçine havuzu içerisinde veya üzerinde konumlandırılır. Dijital modelin ilgili katmanına karşılık gelen bölgeler ışığa maruz bırakılır ve reçine bu bölgelerde polimerleşerek katılaşır.
Platform daha sonra bir sonraki katmanın oluşturulabileceği konuma hareket eder ve süreç parça tamamlanana kadar tekrarlanır.
Bu proses ailesi içerisinde farklı ışıklandırma mimarileri bulunur.
En yaygın isimlerden bazıları:
- SLA – Stereolithography
- DLP – Digital Light Processing
- maskeleme tabanlı fotopolimerizasyon sistemleri
olmakla birlikte, bu sistemlerin ışık kaynağı ve görüntü oluşturma yöntemleri birbirinden farklı olabilir.
Kullanılan malzemeler
Temel hammadde fotopolimer reçinedir.
Farklı formülasyonlarla:
- standart prototipleme reçineleri,
- sert mühendislik reçineleri,
- esnek reçineler,
- yüksek sıcaklık reçineleri,
- dökülebilir reçineler,
- dental ve medikal uygulamalara yönelik özel reçineler
kullanılabilir.
Malzeme performansı kullanılan reçine kimyasına ve kürleme koşullarına önemli ölçüde bağlıdır.
Avantajları
Vat photopolymerization özellikle:
- yüksek geometrik detay,
- ince özelliklerin üretimi,
- iyi yüzey kalitesi,
- küçük ve hassas geometriler
gerektiren uygulamalarda güçlüdür.
Bu özellikleri nedeniyle dental ve kuyumculuk gibi hassasiyetin önemli olduğu sektörlerde yaygın olarak kullanılır.
Sınırlamaları
Üretim bittikten sonra parça çoğunlukla doğrudan kullanıma hazır değildir.
Prosese bağlı olarak:
- fazla reçinenin temizlenmesi,
- desteklerin sökülmesi,
- yıkama,
- ilave UV kürleme
gibi işlemler gerekebilir.
Ayrıca mekanik özellikler ve uzun dönem çevresel dayanım reçine formülasyonuna göre ciddi biçimde değişebilir. Bu nedenle bütün fotopolimer parçaları “kırılgan” olarak sınıflandırmak doğru değildir; kullanılacak reçinenin uygulamaya göre seçilmesi gerekir.
Tipik kullanım alanları
- dental modeller ve dental uygulamalar,
- cerrahi planlama modelleri,
- hassas prototipler,
- kuyumculuk ve döküm modelleri,
- küçük ve yüksek detaylı parçalar.
2. Malzeme Ekstrüzyonu
Material Extrusion – MEX
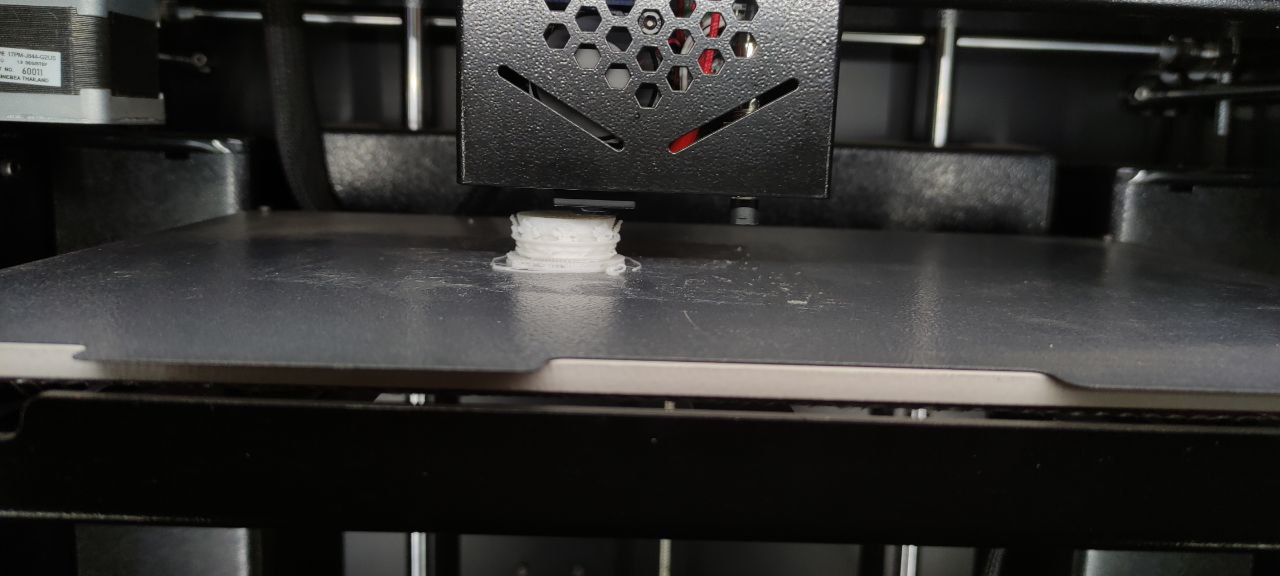
Material Extrusion, katmanlı imalatın en tanınan proses ailelerinden biridir.
Temel prensip oldukça basittir:
Malzeme, bir nozul veya açıklıktan kontrollü biçimde çıkarılarak istenen bölgelere yerleştirilir.
Masaüstü 3D yazıcılarda sık görülen FFF/FDM tipi sistemler bu proses ailesine dahildir.
Ancak Material Extrusion yalnızca masaüstü filament yazıcılardan ibaret değildir. Endüstriyel sistemlerde pellet besleme, yüksek performanslı termoplastikler ve farklı malzeme sistemleri de kullanılabilir. ASTM’nin güncel AM standart ailesinde plastik Material Extrusion için hem hammadde hem de proses ekipmanı özelinde standartlar bulunmaktadır.
Nasıl çalışır?
Polimer uygulamalarında malzeme genellikle:
- filament,
- pellet/granül
formunda sisteme beslenir.
Termoplastik malzeme kontrollü biçimde ısıtılır ve nozülden çıkarılarak daha önce hesaplanan takım yolu boyunca serilir.
Yeni bırakılan malzeme önceki katmanla birleşir ve katmanlar üst üste oluşturularak üç boyutlu parça meydana gelir.
Bazı sistemlerde metal veya seramik partikülleri içeren bağlayıcılı filamentler de ekstrüde edilebilir. Bu tür uygulamalarda baskı sonrasında debinding ve sintering gibi ek işlemler gerekir.
Kullanılan malzemeler
Yaygın polimerler arasında:
- PLA,
- ABS,
- ASA,
- PETG,
- PA,
- TPU
bulunur.
Daha yüksek performans gerektiren endüstriyel uygulamalarda:
- PEEK,
- PEKK,
- PEI
gibi mühendislik termoplastikleri de kullanılabilir.
Bunların yanında fiber takviyeli polimer sistemleri ve metal/seramik dolgulu bağlayıcılı hammaddeler de bulunmaktadır.
Avantajları
Material Extrusion’ın önemli avantajlarından biri farklı ölçek ve yatırım seviyelerinde uygulanabilmesidir.
Öne çıkan özellikleri:
- geniş makine seçenekleri,
- geniş polimer malzeme portföyü,
- düşük maliyetli prototipleme imkânı,
- büyük parçaların üretilebilmesi,
- jig ve fixture üretimine uygunluk,
- fonksiyonel polimer parçalar üretilebilmesi
olarak sıralanabilir.
Sınırlamaları
Katmanların birbirleriyle birleşme biçimi nedeniyle mekanik özellikler üretim yönüne bağlı olabilir.
NIST’in Material Extrusion çalışmalarında da bu yöntemle üretilen parçaların mekanik davranışındaki anizotropi önemli araştırma konularından biri olarak ele alınmaktadır.
Ayrıca:
- katman izleri,
- yüzey kalitesi,
- küçük geometrilerde detay sınırları,
- destek gereksinimi,
- termal distorsiyon
uygulamaya bağlı olarak dikkate alınması gereken faktörlerdir.
Tipik kullanım alanları
- hızlı prototipleme,
- fonksiyonel prototipler,
- montaj aparatları,
- jig ve fixture üretimi,
- fabrika içi yardımcı ekipman,
- düşük adetli polimer parçalar,
- büyük ölçekli polimer yapılar.
3. Toz Yatağı Füzyonu
Powder Bed Fusion – PBF
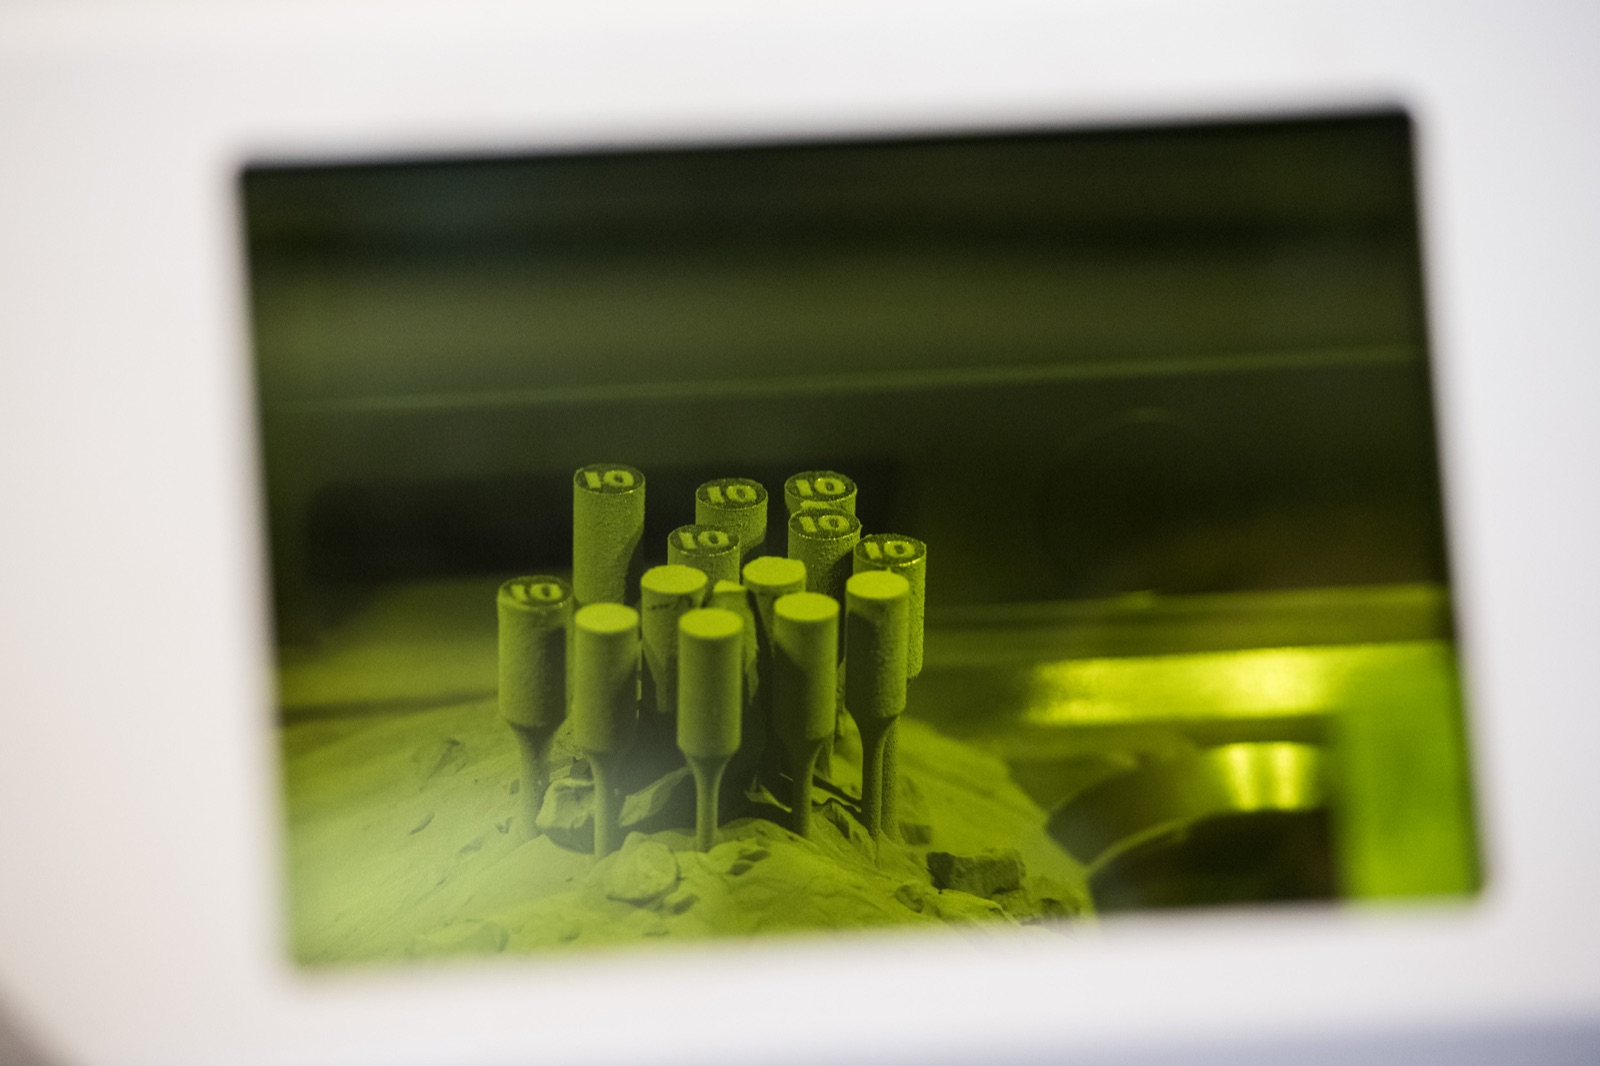
Powder Bed Fusion, bir toz yatağının belirli bölgelerinin termal enerji kullanılarak seçici biçimde birleştirilmesine dayanan proses ailesidir.
Burada önemli bir terminoloji ayrıntısı vardır:
PBF’nin tamamını “toz yatağında eritme” olarak tanımlamak teknik açıdan yeterince doğru değildir. ISO/ASTM yaklaşımındaki temel kavram fusion – füzyon/birleştirmedir; proses ve malzemeye göre fiziksel mekanizma farklılaşabilir.
NIST de PBF’yi termal enerjinin bir toz yatağının belirli bölgelerini seçici olarak birleştirdiği proses olarak tanımlar.
PBF’nin farklı türleri
PBF çok geniş bir proses ailesidir.
Metal PBF
Metal sistemlerinde en önemli iki grup:
- PBF-LB/M: Laser Beam Powder Bed Fusion of Metals
- PBF-EB/M: Electron Beam Powder Bed Fusion of Metals
olarak düşünülebilir.
Sektörde özellikle geçmişten gelen:
- SLM,
- DMLS,
- EBM
gibi isimlerle de karşılaşılabilir.
Ancak teknik dokümantasyonda giderek enerji kaynağı ve malzeme grubunu açıkça ifade eden PBF terminolojisinin kullanılması daha sağlıklı bir yaklaşım haline gelmiştir. ASTM’nin güncel standart portföyünde de PBF-LB ve PBF-EB terminolojisi yaygın olarak kullanılmaktadır.
Polimer PBF
Polimer tozların lazer tabanlı PBF ile işlenmesi de endüstride yaygın bir uygulamadır.
Bu alanda SLS – Selective Laser Sintering adı sıkça kullanılır.
ASTM’nin PBF tasarım standartları metal ve polimer uygulamalarını ayrı bölümlerde ele almaktadır.
Nasıl çalışır?
Tipik bir PBF sisteminde:
- İnce bir toz katmanı üretim alanına yayılır.
- Enerji kaynağı dijital katman geometrisine göre belirlenen bölgeleri işler.
- Üretim platformu bir sonraki katman için konum değiştirir.
- Yeni toz katmanı yayılır.
- Döngü parça tamamlanana kadar devam eder.
Metal lazer PBF sistemlerinde:
- lazer gücü,
- tarama hızı,
- hatch spacing,
- katman kalınlığı,
- spot boyutu,
- tarama stratejisi
gibi çok sayıda parametre parça kalitesini etkileyebilir. NIST’in PBF araştırmaları da nihai özelliklerin birçok proses parametresinin etkileşimine bağlı olduğunu göstermektedir.
Malzemeler
Metal PBF’de yaygın olarak:
- Ti-6Al-4V,
- alüminyum alaşımları,
- paslanmaz çelikler,
- takım çelikleri,
- kobalt-krom,
- nikel bazlı süperalaşımlar
kullanılır.
Polimer PBF tarafında ise PA11 ve PA12 gibi poliamidler önemli malzeme gruplarındandır.
Avantajları
PBF özellikle:
- yüksek geometrik karmaşıklık,
- iç kanallar,
- kafes yapılar,
- topoloji optimize edilmiş parçalar,
- yüksek performanslı metal bileşenler
için güçlü bir üretim yöntemidir.
Polimer PBF’de çevredeki gevşek toz birçok geometri için doğal destek görevi görebilir. Metal PBF’de ise destek yapıları termal yönetim, parçanın sabitlenmesi ve geometrinin korunması açısından sıklıkla önemlidir.
Sınırlamaları
Metal PBF’de:
- yüksek makine yatırımı,
- metal toz yönetimi,
- kalıntı gerilmeler,
- distorsiyon,
- destek sökümü,
- yüzey kalitesi,
- post-processing,
- kalite güvence
önemli konulardır.
Metal PBF sonrası işlemlere yönelik ASTM rehberi; powder removal, termal post-processing, build platformdan ayırma, support removal, machining ve surface finishing gibi adımları açıkça ayrı operasyonlar olarak ele almaktadır.
Tipik kullanım alanları
- havacılık ve uzay parçaları,
- medikal implantlar,
- dental uygulamalar,
- yüksek performanslı otomotiv ve motorsporları parçaları,
- kalıp insertleri,
- karmaşık metal mühendislik bileşenleri.
4. Yönlendirilmiş Enerji Biriktirme
Directed Energy Deposition – DED
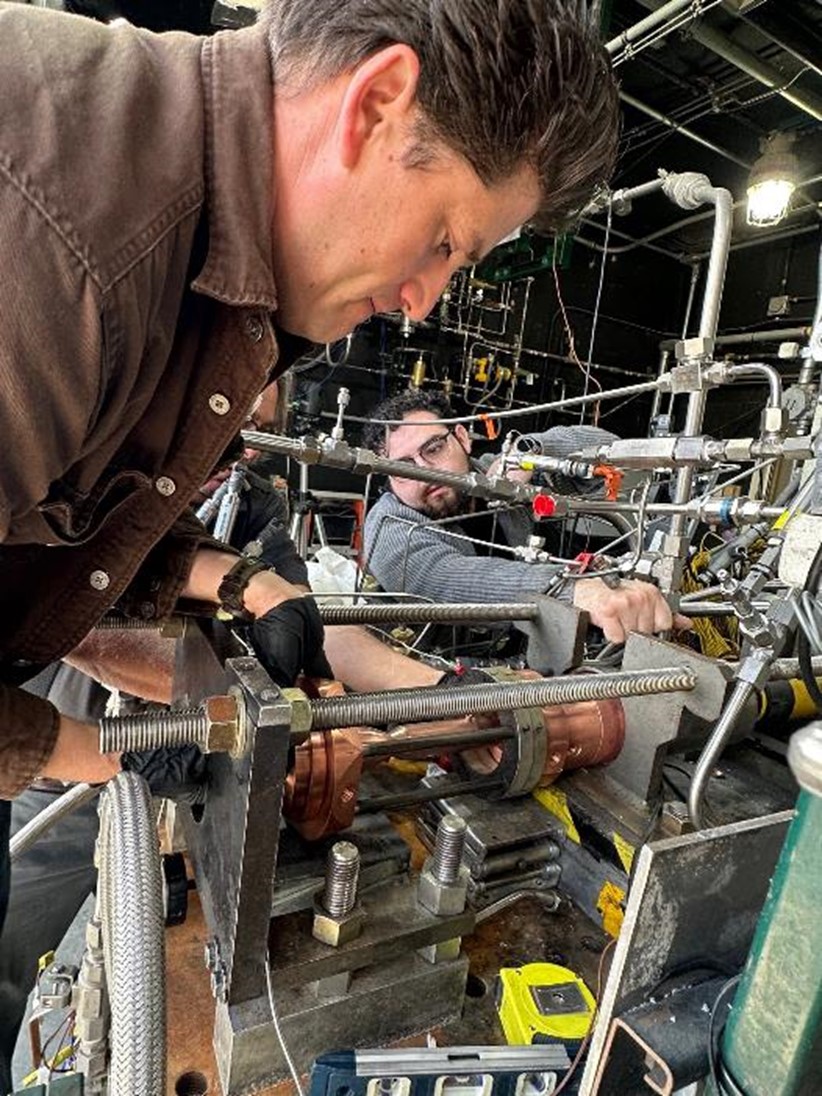
Directed Energy Deposition, malzemenin bir yüzeye beslendiği sırada odaklanmış bir enerji kaynağıyla eritilip biriktirilmesine dayanan katmanlı imalat prosesidir.
NIST, DED’yi malzemenin katmanlar halinde biriktirilirken lazer veya elektron ışını gibi yönlendirilmiş bir enerji kaynağıyla eritildiği bir yöntem olarak tanımlar.
Nasıl çalışır?
DED sistemlerinde hammadde çoğunlukla:
- metal tozu veya
- metal tel
formundadır.
Enerji kaynağı ise sistem mimarisine göre:
- lazer,
- elektron ışını,
- elektrik arkı
olabilir.
Malzeme mevcut yüzeye beslenir ve enerji kaynağı tarafından eritilerek yeni bir malzeme hacmi oluşturulur.
DED yalnızca robot kol üzerine monte edilmiş sistemlerden ibaret değildir. Robotik sistemlerin yanında çok eksenli makineler, gantry sistemleri ve hibrit imalat platformları da kullanılabilir.
DED’nin farklı türleri
Sektörde:
- lazer + toz,
- lazer + tel,
- elektron ışını + tel,
- ark + tel
gibi farklı kombinasyonlarla karşılaşılır.
Tel ve ark tabanlı yaklaşımlar sıklıkla WAAM – Wire Arc Additive Manufacturing adıyla anılır. Güncel ISO/ASTM standartları arasında havacılık uygulamalarında tel ve ark kullanan DED proseslerini ele alan özel standartlar da bulunmaktadır.
Malzemeler
DED çoğunlukla metal malzemeler için kullanılır.
Örnekler:
- titanyum alaşımları,
- nikel alaşımları,
- çelikler,
- kobalt bazlı alaşımlar.
Avantajları
DED’nin en güçlü taraflarından biri mevcut bir parçanın üzerine malzeme ekleyebilmesidir.
Bu nedenle yalnızca sıfırdan parça üretmek için değil:
- hasarlı bölgenin onarılması,
- aşınmış yüzeylerin yeniden oluşturulması,
- mevcut parçaya yeni özellik eklenmesi
gibi uygulamalarda da kullanılabilir.
NIST de DED’yi özellikle büyük ölçekli bileşenler ve parça onarımı açısından önemli metal AM yöntemlerinden biri olarak tanımlar.
Diğer avantajları:
- yüksek malzeme biriktirme hızı,
- büyük parçaların üretilebilmesi,
- mevcut bileşen üzerine üretim,
- near-net-shape preform oluşturabilme
olarak sıralanabilir.
Sınırlamaları
DED’nin geometrik çözünürlüğü çoğu uygulamada PBF’den daha düşüktür ve elde edilen yüzey daha kaba olabilir.
Bu nedenle kritik boyutlar veya yüzeyler için talaşlı son işlem sıkça kullanılır.
Ancak “DED parçaları mutlaka CNC ile işlenmek zorundadır” şeklinde evrensel bir kural koymak doğru değildir. Son işlem gereksinimi parçanın toleransına, yüzey gereksinimine ve kullanım amacına bağlıdır.
Tipik kullanım alanları
- büyük havacılık yapıları,
- türbin ve motor parçalarının onarımı,
- şaft ve kalıp onarımı,
- büyük metal preformlar,
- yüksek değerli parçaların ömrünün uzatılması.
5. Bağlayıcı Püskürtme
Binder Jetting – BJT
Binder Jetting’de sıvı bir bağlayıcı madde, toz yatağının belirlenen bölgelerine seçici olarak uygulanır.
NIST’in tanımıyla proses, toz malzemelerin bağlayıcı yardımıyla birleştirilerek üç boyutlu yapıların oluşturulmasına dayanır.
Binder Jetting’i diğer toz yatağı proseslerinden ayıran temel özelliklerden biri, parçanın geometrisinin oluşturulduğu baskı aşamasında PBF’deki gibi yüksek enerjili lokal ergitmenin zorunlu olmamasıdır.
Nasıl çalışır?
Tipik süreçte:
- İnce bir toz katmanı serilir.
- Baskı kafası ilgili bölgelere sıvı bağlayıcı bırakır.
- Yeni toz katmanı serilir.
- Proses parça tamamlanana kadar devam eder.
Metal Binder Jetting uygulamalarında baskıdan çıkan parça genellikle nihai mekanik özelliklerine henüz sahip değildir.
Bu ara yapı sıklıkla green part – yeşil parça olarak adlandırılır.
Prosese bağlı olarak daha sonra:
- depowdering,
- curing,
- debinding,
- sintering
gibi işlemler uygulanabilir.
ASTM’nin sinter tabanlı AM eğitim materyalleri de Binder Jetting ile üretilen metal parçaların green/brown state ve sinterleme zincirini ayrı proses aşamaları olarak ele almaktadır.
Ancak bütün Binder Jetting uygulamaları aynı post-processing zincirini kullanmaz.
Örneğin kum kalıp üretimi ile metal parça üretiminin son işlemleri birbirinden oldukça farklıdır.
Kullanılan malzemeler
Binder Jetting:
- metal tozları,
- kum,
- seramikler,
- bazı diğer toz sistemleri
ile kullanılabilir.
Avantajları
Toz yatağındaki çevre malzemesi geometriyi desteklediği için çoğu Binder Jetting uygulamasında klasik support yapıları gerekli değildir.
Ayrıca baskı aşamasında metal PBF’deki gibi lokal ergitme yapılmaması:
- build sırasında yüksek termal gradyanların azaltılması,
- yüksek parça paketleme yoğunluğu,
- çok sayıda parçanın aynı build içerisinde üretilebilmesi
açısından önemli avantajlar sağlayabilir.
Sınırlamaları
Metal Binder Jetting’in önemli mühendislik konularından biri sinterleme sırasında meydana gelen boyutsal değişimdir.
Sinterleme sırasında parça küçülür ve bu küçülmenin tasarım ve proses planlamasında hesaba katılması gerekir.
Ayrıca:
- green part taşıma dayanımı,
- depowdering,
- debinding,
- sinterleme,
- nihai yoğunluk,
- boyutsal doğruluk
prosesin önemli mühendislik konularıdır.
Bu nedenle “baskı sırasında residual stress yoktur, dolayısıyla çarpılma olmaz” şeklindeki bir yaklaşım doğru değildir. Baskı aşamasındaki termal yükler düşük olsa bile sonraki termal proseslerde büzülme ve distorsiyon yönetilmelidir.
Tipik kullanım alanları
- metal parça üretimi,
- döküm için kum kalıp ve maçalar,
- karmaşık seri parçalar,
- seramik uygulamalar.
6. Malzeme Püskürtme
Material Jetting – MJT
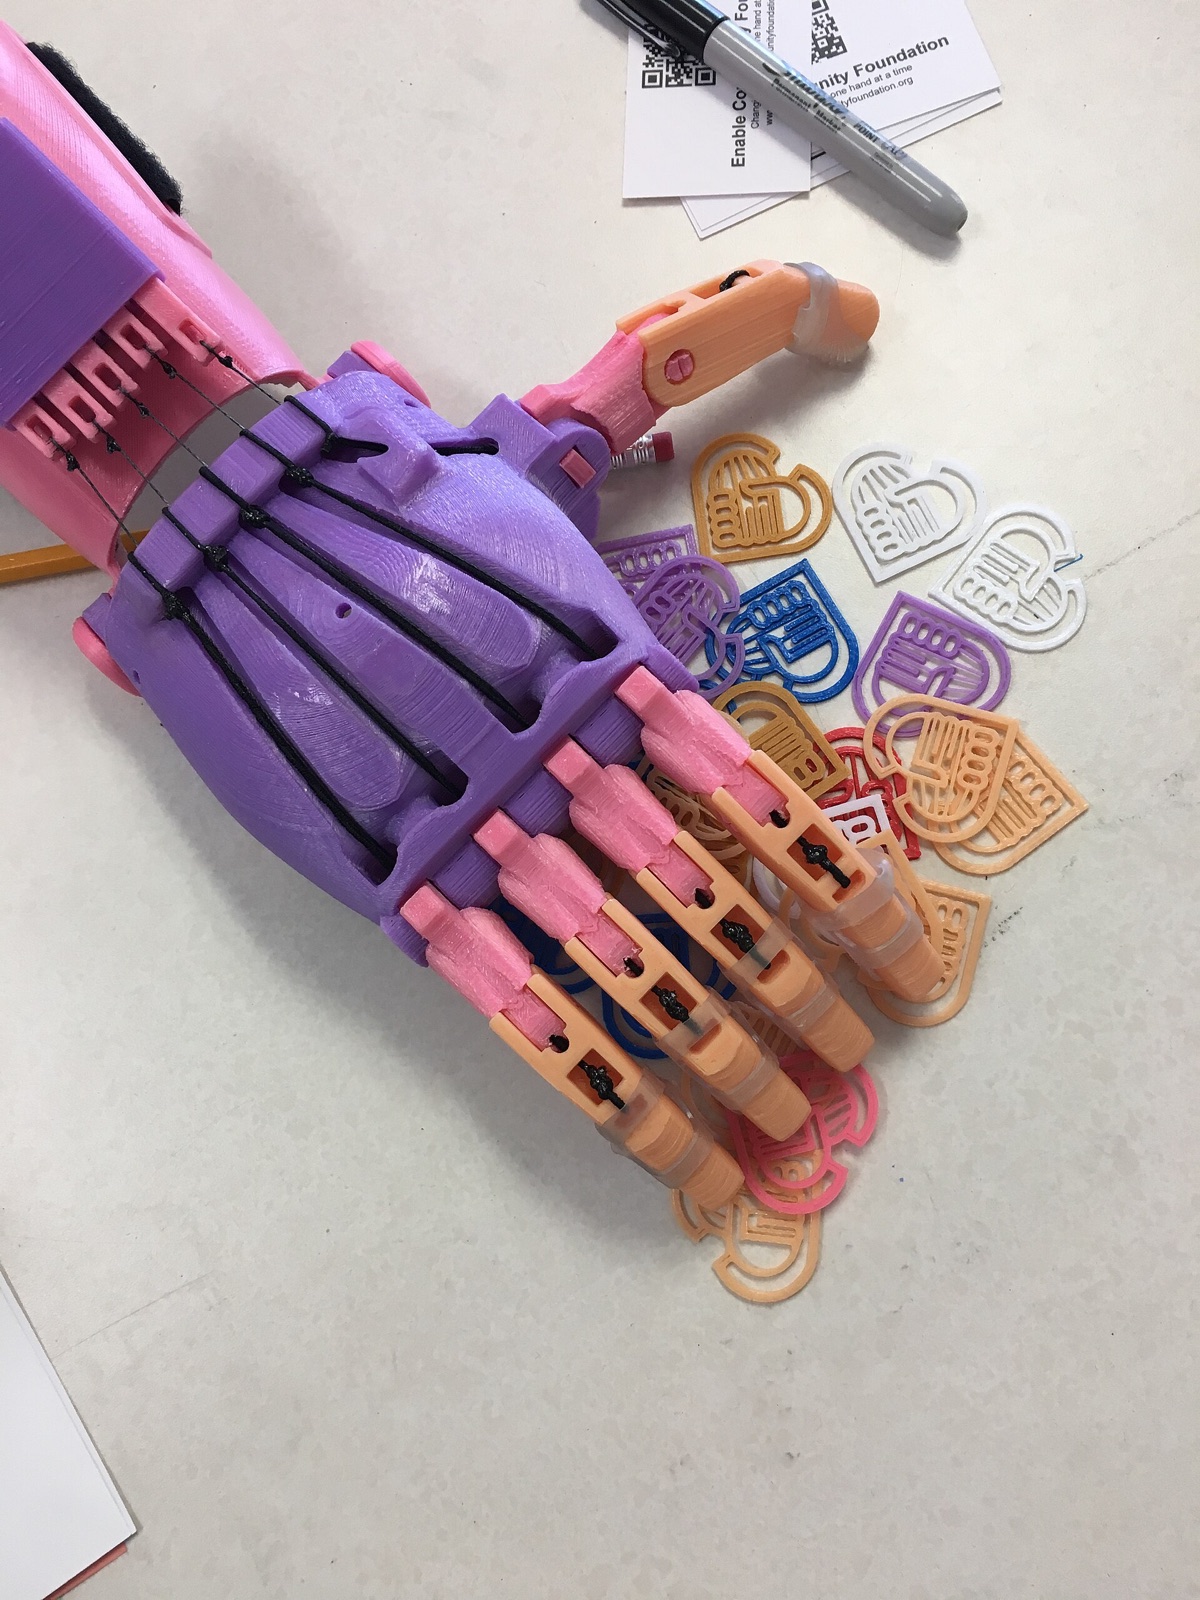
Material Jetting, baskı malzemesinin damlacıklar halinde seçici olarak bir yüzeye bırakılması prensibine dayanır.
Çalışma mantığı açısından geleneksel inkjet yazıcılarla benzerlik gösterir; ancak iki boyutlu mürekkep görüntüsü yerine katmanlar halinde üç boyutlu bir geometri oluşturulur.
NIST, Material Jetting’in sıvı malzeme damlacıklarının kontrollü biçimde yüzeye bırakılmasıyla çalıştığını ve sistemlerin continuous veya drop-on-demand gibi farklı damlacık oluşturma yaklaşımları kullanabileceğini belirtmektedir.
Nasıl çalışır?
Baskı kafası yapı malzemesini çok küçük damlacıklar halinde bırakır.
Fotopolimer tabanlı birçok sistemde bırakılan malzeme UV ışığıyla kürlenir.
Katman tamamlandıktan sonra sistem bir sonraki katmana geçer ve süreç tekrarlanır.
Kullanılan malzemeler
Sisteme göre:
- fotopolimerler,
- mum benzeri malzemeler,
- farklı jetlenebilir özel malzemeler
kullanılabilir.
Çoklu malzeme neden önemli?
Material Jetting’in en ilginç özelliklerinden biri, bazı makine mimarilerinde farklı malzemelerin tek üretim içerisinde bir arada kullanılabilmesidir.
Böylece:
- farklı renkler,
- farklı sertlikler,
- transparan ve opak bölgeler,
- farklı görsel veya mekanik davranışlar
aynı model içerisinde oluşturulabilir.
Bu özellik bütün Material Jetting makinelerinde bulunmaz; makine ve malzeme sistemine bağlıdır.
Avantajları
- yüksek geometrik detay,
- iyi yüzey kalitesi,
- çok renkli modeller oluşturabilme,
- bazı sistemlerde multi-material üretim,
- gerçekçi görsel prototipler.
Sınırlamaları
- malzeme maliyetleri,
- destek malzemesi temizliği,
- sınırlı mühendislik malzemesi seçenekleri,
- fotopolimerlerde uzun dönem çevresel davranış
uygulamaya göre sınırlayıcı olabilir.
Tipik kullanım alanları
- medikal anatomik modeller,
- cerrahi planlama,
- yüksek kaliteli tasarım prototipleri,
- çok renkli modeller,
- hassas döküm modelleri,
- ürün görselleştirme.
7. Levha Tabakalama
Sheet Lamination – SHL
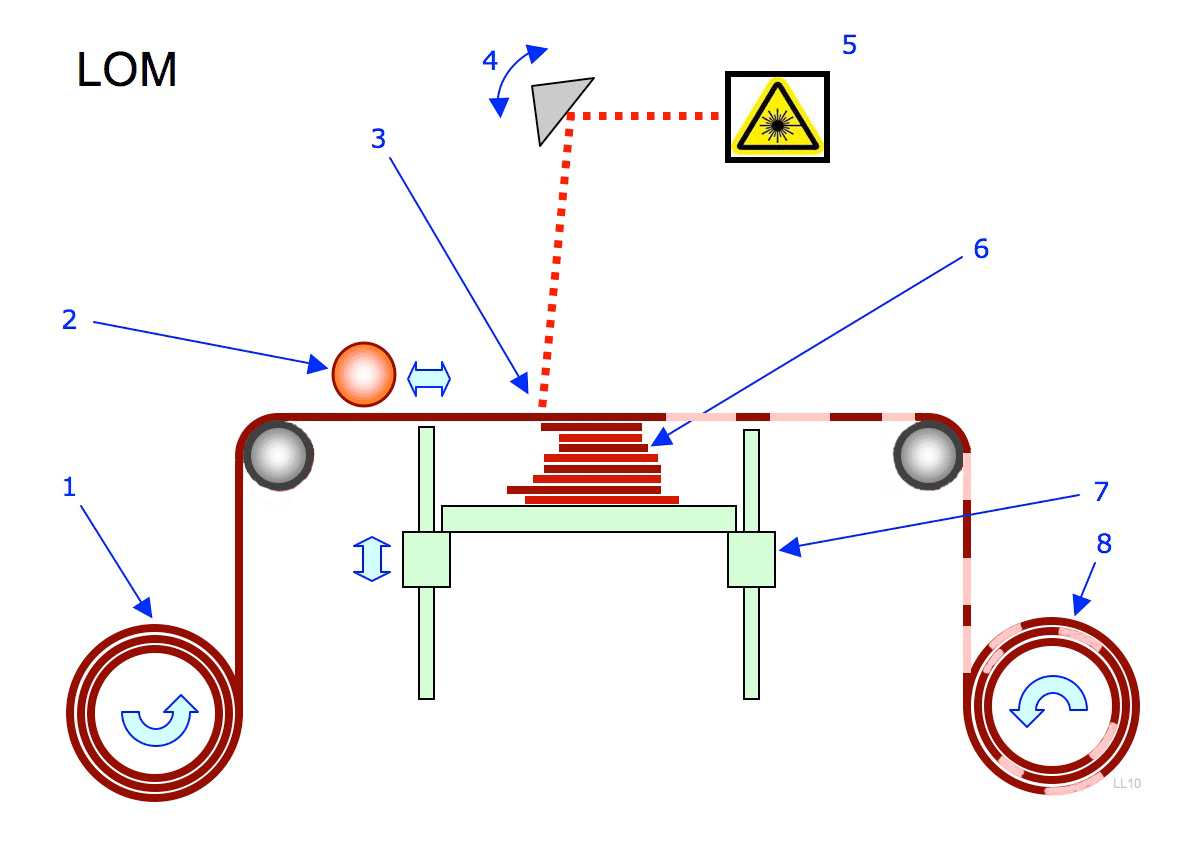
Sheet Lamination, levha veya tabaka halindeki malzemelerin birbirine bağlanarak üç boyutlu bir nesne oluşturulması prensibine dayanır.
NIST’in AM proses sınıflandırmasında da Sheet Lamination, malzeme levhalarının birbirine bağlanarak nesne oluşturduğu ayrı bir proses kategorisi olarak yer alır.
Bu kategori bazen yalnızca klasik LOM – Laminated Object Manufacturing yöntemiyle özdeşleştirilir. Ancak proses ailesi bundan daha geniştir.
Nasıl çalışır?
Kullanılan sisteme göre malzeme tabakaları:
- yapıştırıcı,
- ısı ve basınç,
- farklı bağlama mekanizmaları,
- metal sistemlerde katı-hal birleştirme yöntemleri
ile birbirine bağlanabilir.
Geometri oluşturma işlemi de sisteme göre değişir.
Katmanlar:
- lazerle,
- bıçakla,
- mekanik kesimle
şekillendirilebilir veya farklı üretim sıralamaları kullanılabilir.
Dolayısıyla bütün Sheet Lamination sistemlerinin “levhayı yapıştırıp CO₂ lazerle kesmesi” şeklinde tanımlanması doğru değildir.
Kullanılan malzemeler
Prosese bağlı olarak:
- kağıt,
- polimer film,
- kompozit levhalar,
- metal folyolar veya levhalar
kullanılabilir.
Avantajları
Belirli sistemlerde:
- yüksek üretim hızı,
- büyük parça oluşturabilme,
- görece düşük enerji girdisi,
- farklı malzeme kombinasyonları
avantaj sağlayabilir.
Sınırlamaları
- levhaların birbirine bağlanma kalitesi,
- üretim yönüne bağlı mekanik davranış,
- artık malzeme,
- karmaşık iç geometrilere erişim,
- prosesin geometrik çözünürlüğü
kullanılan Sheet Lamination mimarisine göre önemli hale gelebilir.
Tipik kullanım alanları
Teknolojiye bağlı olarak:
- görsel ve mimari modeller,
- büyük konsept modeller,
- kompozit yapılar,
- özel metal laminasyon uygulamaları
gibi alanlarda kullanılabilir.
7 Temel Katmanlı İmalat Teknolojisinin Karşılaştırması
Aşağıdaki tablo proses aileleri arasındaki genel farkları özetler.
Buradaki değerlendirmeler mutlak makine performansı olarak değil, proses ailelerinin genel eğilimleri olarak okunmalıdır. Aynı proses ailesi içindeki iki farklı endüstriyel sistem arasında dahi önemli performans farkları olabilir.
| Proses | Tipik Hammadde | Temel Prensip | Genel Güçlü Yönü | Temel Sınırlaması | Yaygın Uygulamalar |
|---|---|---|---|---|---|
| Vat Photopolymerization | Sıvı fotopolimer | Işıkla seçici kürleme | Çok yüksek detay ve iyi yüzey | Reçine özellikleri ve post-cure gereksinimi | Dental, kuyumculuk, hassas modeller |
| Material Extrusion | Filament, pellet, özel bağlı hammaddeler | Nozülden malzeme ekstrüzyonu | Erişilebilirlik, malzeme seçeneği, ölçeklenebilirlik | Anizotropi ve yüzey kalitesi | Prototip, jig, fixture, fonksiyonel polimer parçalar |
| Powder Bed Fusion | Metal veya polimer tozu | Toz yatağının termal enerjiyle seçici füzyonu | Karmaşık ve yüksek performanslı parçalar | Ekipman, proses kontrolü ve post-processing | Havacılık, implant, mühendislik parçaları |
| Directed Energy Deposition | Metal tel veya toz | Beslenen malzemenin odaklanmış enerjiyle eritilmesi | Büyük parça, yüksek yığma hızı, onarım | Daha düşük geometrik çözünürlük | Büyük metal yapılar, repair, preform |
| Binder Jetting | Metal, kum, seramik tozu | Sıvı bağlayıcıyla tozun seçici birleştirilmesi | Desteksiz paketleme ve yüksek throughput potansiyeli | Metalde sinterleme ve boyutsal değişim | Metal parçalar, kum kalıp ve maçalar |
| Material Jetting | Jetlenebilir sıvılar, fotopolimer, mum | Malzeme damlacıklarının seçici bırakılması | Yüksek detay, renk ve multi-material potansiyeli | Malzeme portföyü ve maliyet | Medikal model, görsel prototip, döküm modeli |
| Sheet Lamination | Levha, film, folyo | Tabakaların birbirine bağlanması | Büyük yapı ve özel malzeme kombinasyonları | İç geometriler ve katman bağlantısı | Modeller ve özel laminasyon uygulamaları |
Hangi Katmanlı İmalat Teknolojisi Daha İyi?
Hiçbiri.
Daha doğrusu, parçadan bağımsız olarak “en iyi AM teknolojisi” diye bir teknoloji yoktur.
Bir PBF sistemi titanyum havacılık braketi için çok güçlü bir seçenek olabilirken aynı sistem büyük bir plastik montaj aparatının üretimi için ekonomik olarak anlamsız olabilir.
Benzer şekilde Material Extrusion ile kolayca üretilebilecek bir jig’i yüksek maliyetli metal PBF sisteminde üretmek yalnızca “daha gelişmiş teknoloji kullanıldığı” için daha iyi bir çözüm haline gelmez.
Proses seçimi uygulama üzerinden yapılmalıdır.
ASTM F3488 karar destek rehberi de AM değerlendirmesini yalnızca proses teknolojisi üzerinden değil; teknik ve ticari fırsatlar, malzeme seçenekleri, proses kabiliyetleri ve üretim zincirinin tamamının birlikte değerlendirilmesi üzerinden ele alır.
Projeniz İçin Doğru AM Prosesini Nasıl Seçersiniz?
Pratik bir proses seçimi şu sırayla yapılabilir.
1. Önce Malzemeyi Belirleyin
İlk soru çoğu zaman:
Parça hangi malzemeden üretilmek zorunda?
olmalıdır.
Örneğin yüksek sıcaklık altında çalışan bir Inconel parçasının proses seçenekleri ile görsel bir polimer prototipin seçenekleri aynı değildir.
Malzeme gereksinimi yedi proses ailesinin önemli bölümünü daha başlangıçta eleyebilir.
2. Parçanın Fonksiyonunu Tanımlayın
Parça:
- yalnızca görsel model mi?
- fonksiyonel prototip mi?
- montaj aparatı mı?
- yük taşıyan nihai parça mı?
- uçuş kritik bileşen mi?
- implant mı?
- kalıp mı?
- mevcut parçanın onarımı mı?
Aynı geometri için proses seçimi parçanın kullanım amacına göre tamamen değişebilir.
Örneğin yalnızca ergonomik kontrol için üretilecek bir parçayla, aynı geometriye sahip uçuş kritik bir parçanın malzeme ve qualification gereksinimleri aynı değildir.
3. Boyut ve Geometrik Gereksinimleri Kontrol Edin
Parçanın:
- toplam boyutu,
- duvar kalınlıkları,
- iç kanalları,
- çıkıntıları,
- delikleri,
- toleransları,
- yüzey gereksinimleri
seçilecek prosesi doğrudan etkiler.
Ancak burada evrensel AM tasarım limitleri kullanmamak gerekir.
Örneğin:
“Metal PBF’de minimum duvar kalınlığı 0,3 mm’dir.”
gibi tek bir rakam bütün makineler, malzemeler ve geometriler için geçerli değildir.
Uygulanabilir limitler:
- kullanılan alaşıma,
- makine mimarisine,
- katman kalınlığına,
- enerji kaynağına,
- geometriye,
- üretim yönüne,
- proses parametrelerine
bağlıdır.
Bu nedenle proses-spesifik DfAM kuralları kullanılmalıdır. ISO/ASTM 52911-1 metal laser PBF için, ASTM F3413 ise DED için ayrı tasarım tavsiyeleri sunmaktadır.
4. Üretim Adedini Tek Başına Karar Kriteri Yapmayın
Katmanlı imalatın yalnızca “1-100 adet” üretim için uygun olduğu yönündeki yaklaşım fazla basitleştiricidir.
Üretim hacmi son derece önemlidir; ancak tek başına proses seçmez.
Değerlendirilmesi gerekenler:
- build başına kaç parça sığıyor?
- build süresi ne kadar?
- parçalar ne kadar yoğun paketlenebiliyor?
- post-processing darboğaz oluşturuyor mu?
- kalıp maliyeti alternatif yöntemde ne kadar?
- ürün kişiselleştirilmiş mi?
- stok tutulması gerekiyor mu?
- tasarım sık değişiyor mu?
- parça geometrisi geleneksel üretimi zorlaştırıyor mu?
olmalıdır.
Binlerce adetlik bir üretim bazı parçalar için AM’yi ekonomik olmaktan çıkarabilirken, başka bir ürün ve proses kombinasyonunda yüksek adetli AM üretimi mantıklı olabilir.
5. Post-Processing’i Baştan Hesaba Katın
Sadece yazıcının yapabildiğine bakarak proses seçmek en yaygın hatalardan biridir.
Parça baskıdan çıktıktan sonra:
- support removal,
- depowdering,
- debinding,
- sintering,
- heat treatment,
- HIP,
- CNC machining,
- polishing,
- coating,
- inspection
gibi hangi operasyonların gerekeceği en baştan düşünülmelidir.
Bazen baskı teknolojisi açısından en iyi görünen proses, bütün üretim zinciri hesaplandığında en iyi seçenek olmayabilir.
6. Kalite ve Kalifikasyon Gereksinimlerini Belirleyin
Son olarak parçanın çalışacağı sektör değerlendirilmelidir.
Havacılık, uzay ve medikal gibi alanlarda yalnızca parçanın üretilebilir olması yeterli değildir.
- hammadde,
- makine,
- operatör,
- proses parametreleri,
- üretim ortamı,
- post-processing,
- inspection,
- mekanik özellikler,
- izlenebilirlik
gibi birçok unsur kalite sisteminin parçası haline gelebilir.
Burada tek bir “AM sertifikasyonu” yoktur.
Uygulanacak gereksinimler:
- sektöre,
- parçanın kritik seviyesine,
- müşteriye,
- üretim prosesine,
- kullanılan malzemeye,
- ilgili düzenleyici çerçeveye
bağlıdır.
ASTM’nin güncel AM standardizasyon yapısında bugün PBF operatör kalifikasyonundan endüstriyel AM üretim sahası gereksinimlerine, PBF-LB makine IQ/OQ/PQ süreçlerinden kritik uygulamalar için metal PBF proses gereksinimlerine kadar farklı alanları kapsayan ayrı standartlar bulunmaktadır.
Hızlı Proses Seçim Rehberi
Çok genel bir ilk eleme yapmak gerekirse:
Çok yüksek görsel detay ve yüzey kalitesi istiyorsanız: → Vat Photopolymerization veya Material Jetting
Ekonomik polimer prototip, jig veya fixture üretecekseniz: → Material Extrusion
Karmaşık, yüksek performanslı metal parça üretecekseniz: → Metal Powder Bed Fusion güçlü adaylardan biridir.
Büyük metal parça üretecek veya mevcut parçayı onaracaksanız: → Directed Energy Deposition değerlendirilmelidir.
Aynı build içinde çok sayıda parçayı desteksiz biçimde üretmek veya kum kalıp/maça üretmek istiyorsanız: → Binder Jetting güçlü adaylardan biridir.
Çok renkli veya farklı malzeme davranışlarını aynı görsel modelde istiyorsanız: → Material Jetting
Levha tabanlı üretimin malzeme veya boyut avantajından yararlanabilecek özel bir uygulamanız varsa: → Sheet Lamination
Ancak bunlar yalnızca ilk eleme kriterleridir. Nihai proses seçimi mühendislik, maliyet ve kalite gereksinimlerinin birlikte değerlendirilmesini gerektirir.
Sonuç: “3D Baskı Teknolojisi” Değil, Doğru Üretim Prosesi Seçilmeli
Katmanlı imalat dünyasını anlamanın en önemli adımlarından biri, AM’yi tek bir teknoloji olarak görmemektir.
ISO/ASTM sınıflandırmasındaki yedi temel proses:
- Vat Photopolymerization
- Material Extrusion
- Powder Bed Fusion
- Directed Energy Deposition
- Binder Jetting
- Material Jetting
- Sheet Lamination
aynı temel fikirden — dijital bir geometrinin malzeme eklenerek fiziksel parçaya dönüştürülmesinden — yola çıksa da bunu çok farklı fiziksel mekanizmalarla gerçekleştirir.
Bu nedenle proses seçiminde:
malzeme → fonksiyon → geometri → mekanik gereksinimler → üretim hacmi → post-processing → kalite ve kalifikasyon
zincirinin tamamı değerlendirilmelidir.
Bir prosesin daha yeni, daha pahalı veya daha gelişmiş olması onu otomatik olarak daha doğru seçenek yapmaz.
Katmanlı imalatta iyi mühendislik;
en gelişmiş teknolojiyi kullanmak değil, parçanın yarattığı probleme en uygun üretim zincirini seçmektir.
Bu yedi proses içerisinde özellikle endüstriyel metal parça üretiminde öne çıkan teknolojilerden biri Powder Bed Fusion’dır.
Sıradaki rehber: Powder Bed Fusion (PBF) Nedir? Metal ve Polimer Toz Yatağı Teknolojileri Rehberi
Kaynaklar
Bu rehber hazırlanırken başta ISO/ASTM 52900:2021 katmanlı imalat terminolojisi, ASTM International’ın güncel Additive Manufacturing standart portföyü ve ABD Ulusal Standartlar ve Teknoloji Enstitüsü’nün (NIST) proses teknolojileri ve ölçüm bilimi çalışmaları esas alınmıştır. ISO/ASTM 52900, AM’nin temel terminoloji çerçevesini oluştururken ASTM’nin güncel standardizasyon portföyü proses-spesifik tasarım, qualification, malzeme, test ve post-processing alanlarında daha ayrıntılı standartlar içermektedir.
Doğrudan kaynaklar
- ISO/ASTM 52900:2021 — Additive manufacturing: Fundamentals and vocabulary
- NIST — Additive Manufacturing Technologies
- ASTM International — Additive Manufacturing Standards
Görsel kredileri ve lisanslar
- Metal PBF üretim hücresi — R. Volfik / FZU, CC BY-SA 4.0 (öne çıkarılmış görsel; yeniden boyutlandırıldı).
- SLA tabanlı dental 3D yazıcılar. Fotoğraf: U.S. Space Force / Justin Todd, kamu malı.
- Malzeme ekstrüzyonu ile polimer parça üretimi. Fotoğraf: HRostamani, CC BY-SA 4.0.
- Lazer toz DED sistemiyle roket motoru bileşeni geliştirme. Fotoğraf: U.S. Air Force AFRL, kamu malı.
- ExOne binder jetting makinesinde metal toz yatağı. Fotoğraf: Oak Ridge National Laboratory, CC BY 2.0.
- Çok malzemeli 3D baskılı el protezi. Fotoğraf: Cdwelly, CC BY-SA 4.0.
- LOM tipi levha tabakalama proses şeması. Çizim: LaurensvanLieshout, CC BY-SA 3.0.