Katmanlı imalatta kalite kontrolü; proses izleme, kuponlar, CT, CMM, mekanik test ve kabul planı üzerinden uçtan uca ele alan rehber.
Temel okuma: Katmanlı imalat nedir? · Yedi temel AM prosesi · Malzeme rehberi
Kalite yalnızca final ölçüm değildir
Katmanlı imalatta kalite kontrol, bitmiş parçaya kumpas tutmaktan çok daha geniştir. NIST, yeterliliğin proses öncesi, proses içi ve proses sonrası ölçümlerin birlikte değerlendirilmesine dayandığını vurgular. Feedstock lotu, makine durumu, operatör, yapı dosyası, atmosfer, sensör verisi, ısıl işlem ve muayene sonuçları aynı kayıt zincirinde olmalıdır.
Kalite planının dört katmanı
- Girdi kontrolü: toz/reçine/filament kimliği, nem, tane dağılımı ve sertifika.
- Makine ve proses: kalibrasyon, bakım, oksijen seviyesi, parametre seti ve yapı yönü.
- Parça sonrası: temizlik, ısıl işlem, boyut ve yüzey.
- Performans: yoğunluk, mikroyapı, mekanik test, sızdırmazlık veya fonksiyon testi.
Hangi muayene yöntemi neyi görür?
Görsel ve optik ölçüm yüzey kusurları ile geometrik sapmaları; CMM erişilebilir kritik özellikleri; CT iç kanalları, gözenekleri ve kapalı geometrileri; penetrant yüzeye açık çatlakları; ultrason ve radyografi hacimsel süreksizlikleri hedefler. ASTM E3166, AM havacılık parçaları için bu NDT yöntemlerinin kullanımına rehberlik eder. Tek bir test tüm kusurları bulmaz; yöntem parçanın malzemesine, kalınlığına ve kritik kusur boyutuna göre seçilir.
Kuponlar ve temsil sorunu
Yapı plakası kenarındaki çekme kuponu, gerçek parçanın termal geçmişini her zaman temsil etmez. Kuponun konumu, yönü ve kesiti parça ile ilişkilendirilmeli; kritik uygulamalarda witness coupon, sacrificial feature veya parçadan çıkarılan numune yaklaşımı değerlendirilmelidir. Numune iyi çıkarken parçanın iç bölgesinde kusur kalabileceği için kupon sonuçları proses kayıtları ve NDT ile tamamlanmalıdır.
Proses izleme: alarm mı, kabul kanıtı mı?
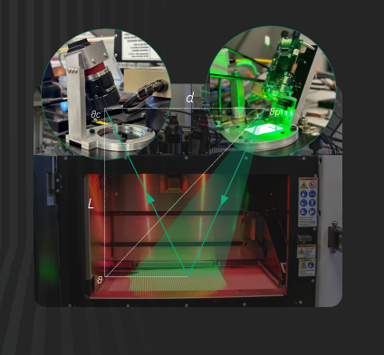
Melt-pool, koaksiyel kamera, termal görüntü ve katman görüntüleme sistemleri sapmayı erken fark edebilir. NIST’in gerçek zamanlı kontrol çalışmaları, yetersiz enerjinin lack-of-fusion; aşırı enerjinin keyhole gözenekliliği yaratabildiğini gösteriyor. Ancak sensör sinyalinin parça kusuruyla korelasyonu doğrulanmadan “yeşil ekran” nihai kabul kanıtı değildir.
Parça kabul planı
Plan; kritik özellik sınıfları, ölçüm yöntemi, numune sıklığı, kabul limiti, uygunsuzluk süreci ve kayıt saklama süresini içermelidir. Önce makine IQ/OQ/PQ, ardından malzeme-proses yeterliliği ve son olarak parça ailesi doğrulaması kurulur. Değişiklik yönetimi şarttır: yazılım, parametre, toz tedarikçisi veya son işlem değiştiğinde yeniden doğrulamanın kapsamı önceden belirlenmelidir.
Kaynaklar
- NIST — AM malzeme, proses ve parça yeterliliği
- NIST — AM parça yeterliliği ve ölçüm zorlukları
- ASTM E3166 — AM havacılık parçalarında NDT
- ISO/ASTM 52908:2023
Bu rehber, yayımlandığı tarihte erişilebilen standart ve teknik kaynaklara göre hazırlanmıştır. Kritik uygulamalarda güncel standart baskısı, üretici verisi ve sektör mevzuatı ayrıca doğrulanmalıdır.