Destek sökmeden HIP ve talaşlı işleme kadar katmanlı imalat son işlemlerini; amaç, sıra, risk ve kabul kriterleriyle açıklayan rehber.
Temel okuma: Katmanlı imalat nedir? · Yedi temel AM prosesi · Malzeme rehberi
Parça yazıcıdan çıktığında neden bitmiş sayılmaz?
Katmanlı imalatta “as-built” parça çoğu uygulamada ara üründür. Toz veya reçine temizliği, gerilim giderme, destek sökme, ısıl işlem, yüzey düzeltme ve ölçüm işlemleri nihai performansı belirler. Son işlemi üretim sonrası ek masraf olarak görmek yerine, proses zincirinin tasarlanmış bir aşaması kabul etmek gerekir. Özellikle metal PBF’de yanlış sıra parçayı deforme edebilir veya referans yüzeylerini kaybettirebilir.
Tipik işlem zinciri
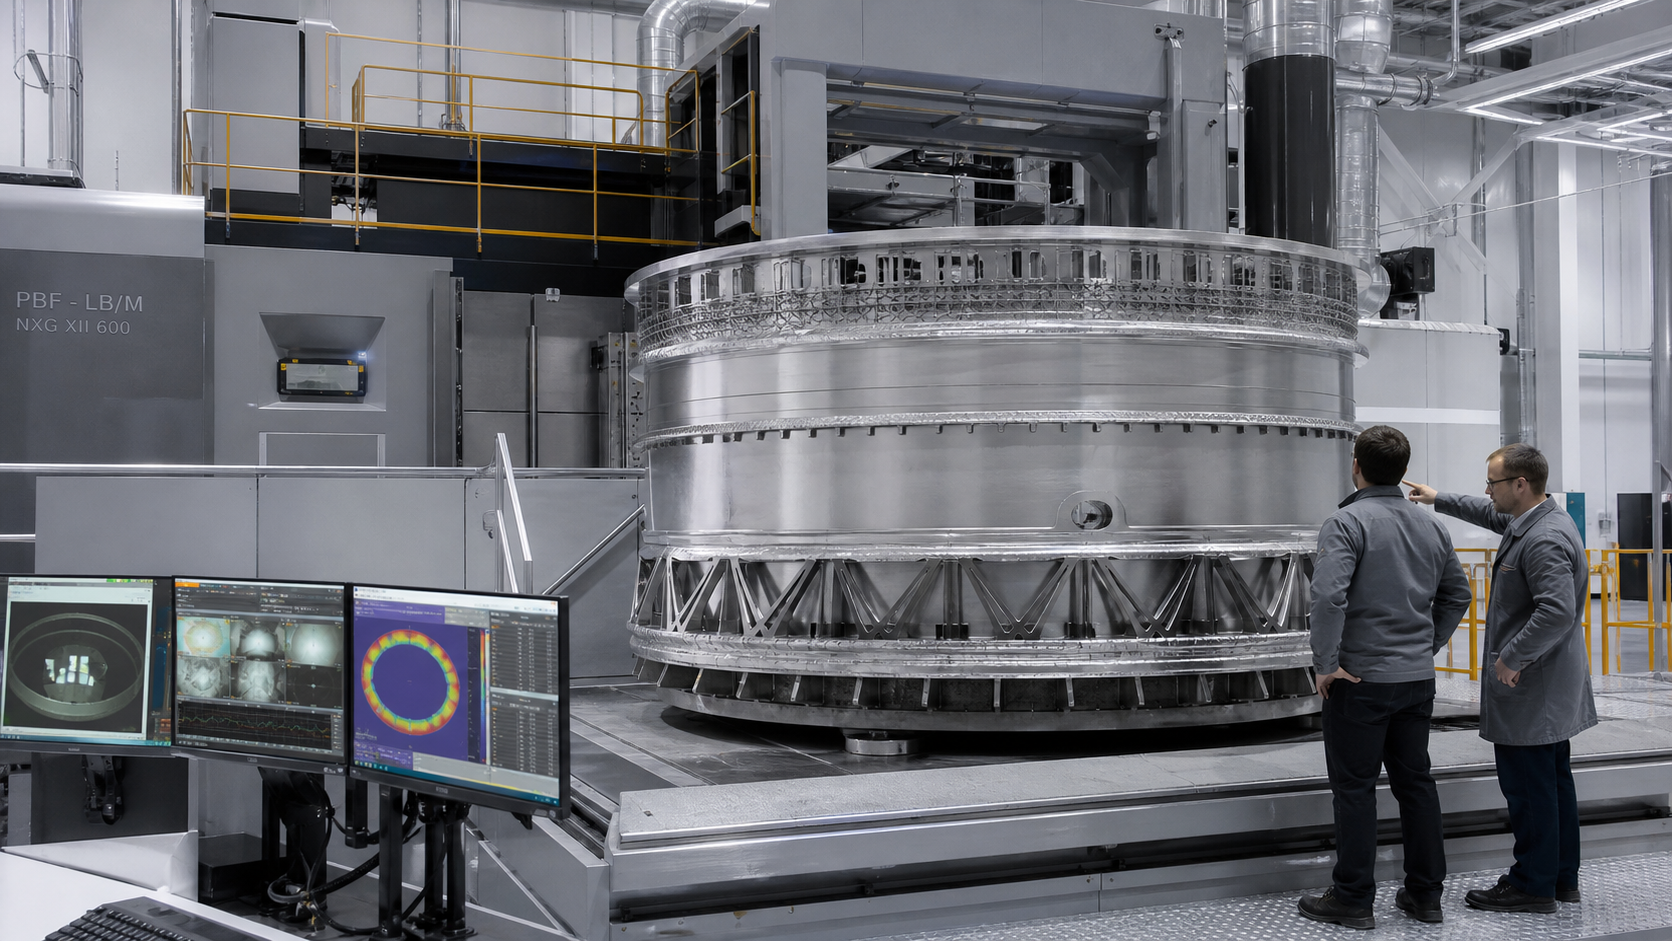
Genel sıra; güvenli boşaltma ve temizlik, yapı plakası üzerindeyken gerekiyorsa gerilim giderme, parçayı ayırma, destekleri kaldırma, yoğunlaştırma/ısıl işlem, kaba ve hassas işleme, yüzey bitirme, temizleme ve son muayenedir. Polimer PBF’de soğuma ve depowdering; fotopolimerlerde yıkama ve post-cure; binder jetting’de depowdering, debinding ve sinterleme öne çıkar. Her prosesin kritik sırası farklıdır.
Isıl işlem ve HIP neyi değiştirir?
Gerilim giderme çarpılma riskini azaltır; çözeltiye alma ve yaşlandırma mikroyapıyı hedef özelliklere taşır. HIP, sıcaklık ve izostatik basıncı birleştirerek iç gözenekleri kapatabilir. NIST çalışmaları HIP’in gaz ve lack-of-fusion gözeneklerini kapatabildiğini, fakat mikroyapıyı da değiştirdiğini gösterir. Bu yüzden HIP “her hatayı silen” bir işlem değildir: yüzeye açık kusurlar, kirlenme veya yanlış kimya için çözüm olmayabilir.
Talaşlı işleme ve yüzey kalitesi
Delik, diş, sızdırmazlık yüzeyi ve rulman yatağı gibi fonksiyonel bölgeler çoğunlukla CNC ile bitirilir. Tasarımda işleme payı, bağlama yüzeyi ve takım erişimi bırakılmalıdır. Kumlama ve vibrasyon genel pürüzlülüğü düşürür; kimyasal/elektrokimyasal parlatma karmaşık yüzeylere ulaşabilir; shot peening yüzey basma gerilmesi yaratabilir. Yöntem seçiminde boyutsal kayıp, köşe yuvarlanması ve iç kanal erişimi hesaba katılmalıdır.
Polimer ve reçine parçalarında son işlem
SLS/MJF parçalar kontrollü soğutulmalı, tozdan arındırılmalı ve gerekirse boyama, vapor smoothing veya kaplama görmelidir. SLA/DLP parçalar üretici talimatına uygun çözücüyle yıkanmalı ve UV ile son kürlenmelidir. Eksik kür mekanik özellikleri ve biyouyumluluğu etkileyebilir; aşırı kür kırılganlık yaratabilir. Medikal uygulamalarda temizlik ve sterilizasyon doğrulaması ayrıca ele alınır.
Doğru proses planı için kontrol listesi
- As-built, ara ve final ölçü durumlarını tanımlayın.
- Isıl işlem fikstürü ve deformasyon payını planlayın.
- Destek sökme ve takım erişimini CAD’de doğrulayın.
- Yüzey işleminin tolerans üzerindeki etkisini kuponla ölçün.
- İşlem parametrelerini lot ve parça seri numarasıyla kaydedin.
- Son temizliği ve kabul muayenesini ayrı operasyon olarak doğrulayın.
Kaynaklar
- ASTM F3301 — Metal PBF parçaların ısıl son işlemleri
- ISO/ASTM 52908:2023 — Son işlem, muayene ve test
- OpenStax — Supporting Processes
- NIST — Ti-6Al-4V’de HIP ve gözenek kapanması
Bu rehber, yayımlandığı tarihte erişilebilen standart ve teknik kaynaklara göre hazırlanmıştır. Kritik uygulamalarda güncel standart baskısı, üretici verisi ve sektör mevzuatı ayrıca doğrulanmalıdır.